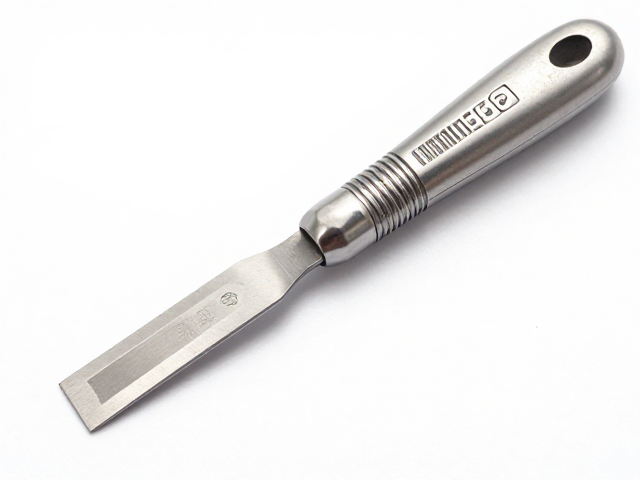
修边刀材质与形态的基础选择逻辑
牙科修复体边缘的密合度直接影响着继发龋的发生概率与牙周组织的长期健康,而修边刀作为精修阶段的核心器械,其材质与形态决定了切削的效率与表面的光洁度。目前临床常用的修边刀主要分为碳化钨材质与金刚石材质两类,碳化钨刀具硬度高、耐磨性强,适合对金属基底或全瓷材料进行大面积修整;相比之下,金刚石颗粒镶嵌在刀头表面,切削力更柔和,能更精细地处理细微的边缘形态,减少材料表面的微裂纹。
刀头的几何形状同样至关重要,常见的有圆柱形、橄榄形、倒锥形及球形等。圆柱形刀头适合处理平直的边缘区域,而倒锥形则能更好地深入邻面及角隅部位进行清理。选择时需根据修复体类型(如全瓷、金属烤瓷或树脂)以及需要处理的解剖结构特征进行匹配,确保刀头能精准贴合待修整区域,避免因刀具形态不适配导致的材料过度切削或边缘不平整。
雕刻技巧中的转速控制与手法细节
在操作过程中,手机转速与进刀力度是决定雕刻质量的关键变量。对于大多数陶瓷修复体,建议采用中低转速(通常在10,000至20,000转/分钟之间)配合轻柔的接触力,利用刀具的尖端或侧面进行点触式修整,而非大面积摩擦。这种手法能有效降低摩擦热,防止因温度过高导致陶瓷内部产生隐性裂纹或变色,同时有助于保持边缘的锐利与清晰。
手法上应遵循“少量多次”的原则,每次修整后需通过探针检查边缘形态,避免一次性去除过多材料导致修复体就位困难或形态失真。在处理邻接点及龈缘区域时,刀具应与修复体表面保持适当角度,利用刀具的切削刃进行刮削动作,而非垂直下压。这种精细的控制能够显著提升边缘的密合度,使修复体与牙体组织之间形成严密的封闭,减少微渗漏风险。
常见误区与避坑指南
许多操作者容易陷入过度依赖高速旋转的误区,认为转速越高切削效率越高,实则不然。过高的转速会加剧刀具磨损,产生大量热量,不仅可能损伤牙髓或修复体内部结构,还会导致切削面粗糙,增加抛光难度。此外,忽视刀具钝化问题的现象也较为普遍,使用钝化的刀具进行修整会导致切削阻力增大,容易引发修复体崩裂或边缘不规则,因此需建立定期更换或研磨刀具的意识。
另一个常见陷阱是忽视冷却系统的使用。修整过程中必须持续使用强力的水雾冷却,以带走切削产生的热量并清除碎屑。若冷却不足,局部高温可能引起修复体表面釉质层熔融或变色,甚至导致陶瓷内部应力释放而破裂。同时,操作者应避免在干燥状态下进行长时间切削,这不仅会影响视觉效果,还会加速刀具磨损,影响最终边缘的精细度。
后期抛光与边缘完整性验证
修边刀完成初步形态修整后,修复体表面通常留有细微划痕,需通过严密的抛光流程提升表面光洁度,降低菌斑附着风险。抛光通常从粗抛开始,依次使用不同粒度的抛光条或抛光膏,逐步细化表面。对于全瓷材料,推荐使用含二氧化硅或氧化铝成分的抛光系统,以确保达到镜面效果。抛光过程中需特别注意边缘区域的过渡,避免因抛光过度导致边缘形态改变或密合度下降。
边缘完整性的最终验证需借助专业器械进行客观评估。使用细金属探针轻轻划过修复体边缘,若探针能平滑通过而无卡顿或勾连现象,通常提示边缘连续且密合良好。此外,可配合咬合纸检查修复体在功能状态下的接触情况,确保无高点干扰。通过这种严密的验证流程,能够确认修边与抛光的效果,保障修复体的长期临床成功率。