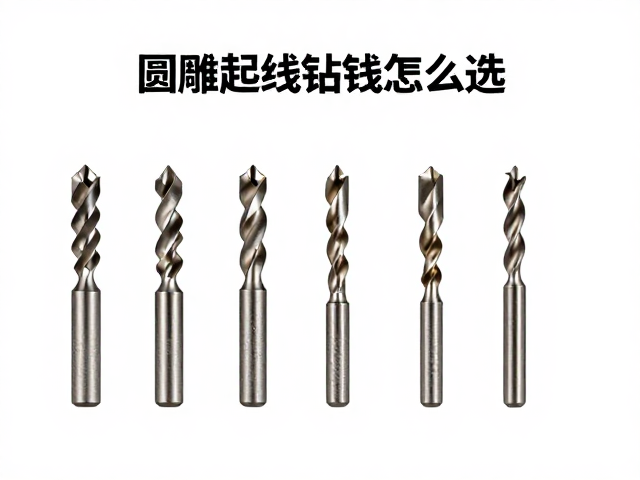
材质硬度与加工效率的匹配逻辑
圆雕起线钻头的核心在于其刃口几何结构与基材硬度的耦合关系,不同材质的雕刻需求会直接决定钻头的选型方向。对于花岗岩、大理石等高硬度石材,通常选用含钴量较高的硬质合金或金刚石复合片材质,这类材料在抵抗高频冲击下不易崩刃,能保持较长时间锋利的切削刃。相比之下,木材、软性树脂或低强度混凝土等介质,则更适合使用高速钢或普通硬质合金钻头,其排屑槽设计更宽,能迅速带走木屑或粉尘,避免因散热不良导致的烧焦或卡钻现象。
在实际作业中,钻头的旋转速度与进给速度需根据材质密度动态调整。高硬度材料需要较低的转速以维持刃口强度,同时配合稳定的进给压力,确保线条切面平整;而软性材料则可适当提高转速,利用切削的连续性提升效率。若材质硬度与钻头耐磨性不匹配,轻则导致起线边缘毛糙、出现锯齿状瑕疵,重则引发钻头剧烈震动甚至断裂,造成工件报废。因此,明确加工对象的物理特性是选型的第一步,也是决定后续工艺稳定性的基础。
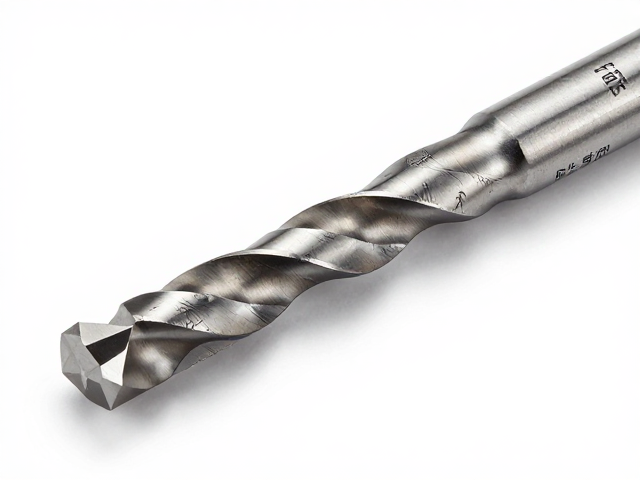
刃口几何结构与线条形态控制
起线钻头的刃口形状直接决定了雕刻线条的立体感和视觉深度,常见的V型、U型和阶梯型刃口各有其特定的应用场景。V型钻头适用于需要尖锐转折或深切入的轮廓勾勒,其尖点定位精准,能处理复杂的曲线过渡,但受力点集中,对机床刚性要求较高。U型钻头则常用于大面积铺底或宽线条的修饰,其圆弧形刃口接触面积大,切削阻力相对均匀,不易产生突跳,适合表现柔和流畅的肌理效果。
除了基础形状,刃口的倒角角度和刃带宽度也是关键变量。大角度倒角能增强刃口强度,适合粗加工阶段的快速去除材料;小角度倒角则更锋利,适合精修阶段的细腻处理。此外,钻头的排屑槽设计会影响切削液的流动和碎屑排出,螺旋槽过浅可能导致碎屑堆积,阻碍切削过程,造成线条表面拉丝或烧伤。选择时需根据线条的精细程度和深度要求,综合考量刃口的微观结构,以确保每一刀下去都能形成预期中的清晰边界。
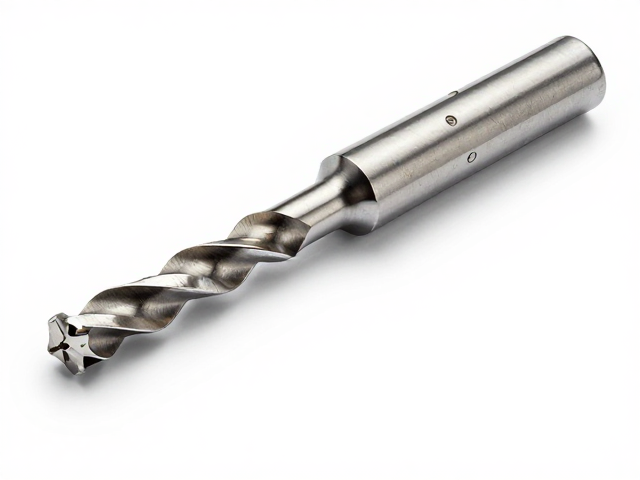
柄部规格与机床系统的兼容性
钻头的柄部规格必须与雕刻机的主轴接口严格对应,常见的直柄、莫氏锥柄或侧孔柄在夹持稳定性和传递扭矩能力上存在显著差异。直柄钻头适用于大多数小型数控雕刻机,装夹便捷,但在高扭矩负载下可能存在打滑风险。莫氏锥柄通过锥面摩擦自锁,同心度更高,能承受更大的轴向和径向力,适合大型立式加工中心或重型石材雕刻设备。若规格不匹配,不仅无法安装,还会因夹持不稳导致钻头偏摆,引发线条歪斜或尺寸超差。
主轴转速范围与钻头的额定转速也是不可忽视的兼容性指标。过高的转速会导致钻头因离心力过大而破裂,而过低的转速则无法发挥切削性能,造成材料撕裂。此外,机床的夹头精度直接影响钻头的运行轨迹,高精度ER夹头能更好地固定钻头,减少震动传递。在选型过程中,需核对机床主轴的最大夹持直径、锥孔型号以及动力输出特性,确保钻头在高速运转下保持动态平衡,从而在长时间作业中维持一致的雕刻质量。