硬木走刀技巧与麻花钻防偏孔提速指南
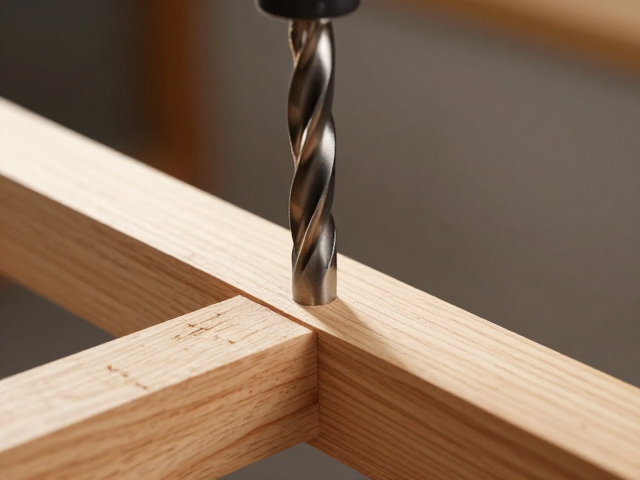
在硬木加工中,木材的高纤维密度和粗糙的纹理结构极易导致钻头在切入瞬间发生横向位移,造成孔位偏差或表面撕裂。要实现精准高效的钻孔,核心在于控制初始切入时的轴向压力与径向稳定性。操作者需双手紧握电钻,保持机身与工件表面严格垂直,避免在钻头接触木材前施加过大的侧向力。对于直径超过6毫米的孔,建议先使用中心冲或尖凿在标记点压出浅坑,为钻头尖端提供物理定位,从而消除初始阶段的游移现象,确保钻孔路径严格遵循设计坐标。
硬木如橡木、胡桃木或樱桃木的纤维走向复杂,若直接使用标准麻花钻高速进刀,钻头刃口容易因阻力过大而打滑或偏斜。采用“引孔”策略是提升成功率的关键步骤,即先用直径较小(通常为最终孔径的30%-50%)的钻头钻出引导孔,消除大部分材料阻力。随后更换所需尺寸的钻头进行扩孔。这种分步加工法能显著降低电机负载,减少钻头摆动,同时使切屑排出更为顺畅,有效防止因木屑堆积导致的摩擦发热和孔壁粗糙,从而在保证精度的同时维持较高的加工效率。
钻头选型与刃口状态对加工质量的影响
麻花钻的几何角度直接决定了其在硬木中的切削行为,标准118度顶角的钻头适用于通用木材,但在硬木中易出现“扎刀”或偏斜。针对高密度硬木,选用135度顶角的钻头能提供更强的自定心能力和更平缓的切入角度,减少横向切削力,降低偏孔风险。此外,钻头的刃口锋利度至关重要,钝化的钻头需要更大的推力,极易导致木材纤维撕裂和钻头偏移。使用前应检查刃口是否平整,定期使用磨刀石或专用磨钻头夹具修复刃面,保持锋利的切削刃能大幅降低进刀阻力,使钻头严格遵循既定轨迹,提升孔壁的光滑度和尺寸精度。
钻头的材质与涂层处理也会影响硬木钻孔的表现。高螺旋角的钻头(如螺旋槽角度超过30度)具有更深的容屑空间,能迅速将硬木产生的长纤维状木屑排出孔外,防止木屑堵塞导致钻头卡滞或偏转。对于极硬木材,含钴(HSS-Co)或经氮化处理的高速钢钻头能提供更好的耐磨性和红硬性,减少因摩擦高温导致的刃口磨损。在实际操作中,应优先选择螺旋槽设计合理、刃口经过精密研磨的钻头,避免使用廉价且刃口不均的产品,从工具源头规避因刀具缺陷引发的偏孔和提速困难问题。
进刀参数控制与切削辅助策略
切削速度和进给速度是平衡钻孔速度与孔质的关键变量。硬木钻孔不宜追求过高的转速,过快的转速会导致切削点温度急剧升高,引发木材碳化或钻头退火软化,进而加剧偏斜。建议将电钻转速控制在中等范围,例如使用6-10毫米钻头时,转速维持在800-1200转/分钟区间,通过稳定的、带节奏的轴向进给施加压力。进刀时应“轻压慢进”,让钻头刃口逐步切削木材纤维,而非强行挤压。当感觉到阻力突然增大或听到声音变化时,应立即后退钻头清理木屑,恢复切削状态后再继续进给,这种间歇性进刀能有效维持钻头稳定性,防止因木屑堆积导致的扭矩突变和偏孔。
在钻孔过程中,施加适当的冷却或润滑措施可改善切削环境,但硬木加工通常无需传统金属加工用的切削液,以免残留影响木材后续处理。可使用少量石蜡或专用木工润滑剂定期涂抹钻头刃口,减少摩擦系数,降低切削阻力,使钻头运行更平稳。对于深度较大的孔,务必设置深度限位器或使用胶带标记钻杆,避免钻头底部接触孔底时因排屑不畅导致钻头抱死或偏转。此外,确保工件被牢固夹持,避免钻孔过程中工件微动,任何外部振动都会通过钻头传导,破坏钻孔轨迹的直线度,影响最终孔径的圆度和位置精度。