抛光轮材质与器皿表面的匹配逻辑
抛光轮的选择核心在于材质硬度与器皿表面特性的匹配,不同材质的抛光轮对金属、玻璃或陶瓷表面的切削与抛光效果存在显著差异。对于不锈钢或铝合金等硬质金属器皿,通常选用硬质棉布轮或硬质合成纤维轮,这类材质切削力强,能快速去除加工过程中留下的刀纹和划痕,但需要配合粗粒度研磨膏使用,以避免表面过深损伤。若器皿表面较为娇嫩,如铜器或经过特殊涂层处理的金属,则需转向较软的绒布轮或羊毛轮,这类材质柔韧性高,能通过摩擦生热产生镜面效果,同时减少因压力过大导致的器皿变形或涂层脱落风险。
在实际操作中,抛光轮的硬度等级会直接影响最终的光洁度表现,硬轮适合前期去痕,软轮适合后期抛光。许多使用者常误以为所有抛光轮效果一致,导致在硬质金属上使用软轮,结果不仅效率低下,还因摩擦不足无法消除明显的刀纹。反之,在软质材料上使用硬轮,极易造成表面拉丝不均或产生难以修复的深痕。因此,根据器皿材质硬度选择对应硬度的抛光轮,是确保表面处理效果的基础步骤,这一过程完全依赖于材质本身的物理特性,而非单一的操作技巧。
抛光轮形状与接触面积的控制技巧
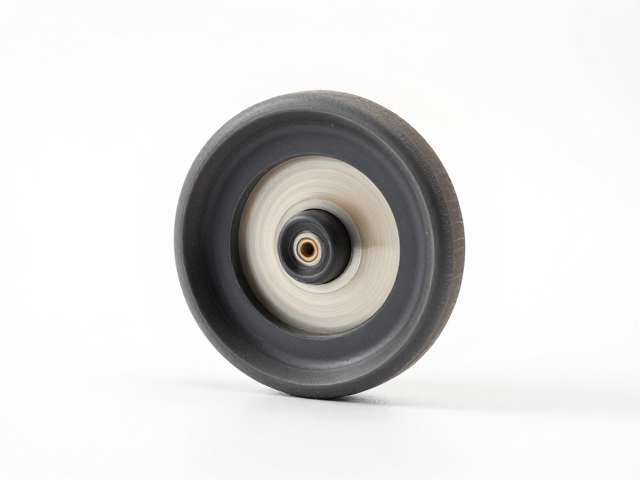
抛光轮的几何形状决定了接触面积的大小,进而影响抛光压力的分布和细节处理的能力。碟形抛光轮适合处理平面或轻微弧度表面,其接触面积稳定,易于控制均匀度,常用于大型板材或扁平器皿底座的初步抛光。相比之下,碗形或葫芦形抛光轮则能更好地贴合曲面和边缘,特别是在处理杯口、瓶肩等不规则部位时,异形轮能深入角落,减少死角,避免因接触不均导致的抛光痕迹残留。对于带有复杂纹理或浮雕的器皿,软质异形轮能通过填充纹理间隙,实现更细腻的表面处理。
接触面积的控制直接关系到抛光效率与安全性,大面积接触适合快速去除瑕疵,但需警惕局部过热导致材料变形;小面积接触则适合精细修整,但耗时较长。在实际应用中,若发现刀纹在边缘处依然明显,往往是因为抛光轮形状无法完全贴合器皿曲率,导致有效接触点减少,压力集中。通过调整抛光轮形状,使其与器皿表面形成最大化的有效接触,可以显著改善刀纹去除效果。这一物理接触原理适用于绝大多数硬质材料的表面处理,无需依赖特殊设备,仅需根据器皿形态选择合适的轮型即可实现更均匀的处理效果。
研磨介质与转速的协同作用
抛光轮本身仅提供摩擦介质,真正的切削与抛光效果很大程度上依赖于研磨介质(研磨膏或抛光蜡)的选择与使用方式。不同硬度的研磨膏对应不同的抛光阶段,粗研磨膏含有较大颗粒,用于快速去除刀纹和划痕,细研磨膏颗粒细腻,用于提升表面光泽度。若仅使用抛光轮而无研磨介质,或介质选择不当,表面往往呈现雾状或斑驳,无法达到预期的镜面效果。研磨膏的涂抹量也需适中,过多会导致介质堆积,过少则润滑不足,增加摩擦阻力,可能导致器皿表面发热或抛光轮堵塞。
转速与研磨介质的配合是决定抛光质量的关键参数,过高的转速可能导致研磨膏飞溅或材料过热,过低的转速则无法产生足够的摩擦力以去除刀纹。通常情况下,硬质金属配合粗研磨膏可使用中等转速,而软质材料或精细抛光阶段则需降低转速。在实际操作中,若发现刀纹去除缓慢,可适当提高转速或更换颗粒更粗的研磨膏,但需密切观察表面温度,避免过热导致材料性能变化。这一协同作用机制适用于各类金属器皿的表面处理,通过调整转速与介质类型,可有效解决刀纹明显的问题,提升表面处理的均匀性与光泽度。