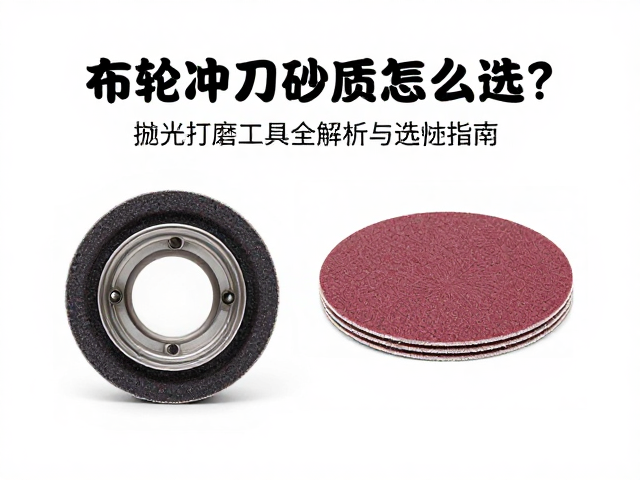
布轮冲刀砂纸的核心材质与物理特性差异
布轮冲刀砂纸是工业表面处理中不可或缺的耗材组合,其核心差异主要体现在基材的致密度与研磨颗粒的附着力上。布轮通常由棉、麻或混纺纤维紧密编织而成,这种多孔结构在高速旋转时能形成柔软的“从动性”,能够贴合工件表面的微小起伏,特别适合对镜面效果有要求的金属或木质家具抛光。相比之下,冲刀砂纸采用硬质钢片或塑料片作为基底,表面通过胶粘剂固定氧化铝或碳化硅颗粒,其硬度极高,切削力强劲,主要用于快速去除焊缝、毛刺或旧漆层,两者在物理特性上的互补性决定了它们不能随意替代使用。
材质的选择直接影响了散热与排屑效率,进而影响最终的光洁度。棉质布轮吸油性好,配合抛光蜡使用时能形成稳定的研磨层,不易划伤工件,但耐磨性相对较弱,高速运转下易发热变形。硬质砂纸则具备极佳的刚性和耐温性,能在高压下保持形状不变,迅速剥离材料,但若操作不当极易因压力过大导致工件表面出现深痕或烧焦。理解这两种介质在摩擦系数和热传导上的不同表现,是掌握抛光打磨工艺的基础前提。
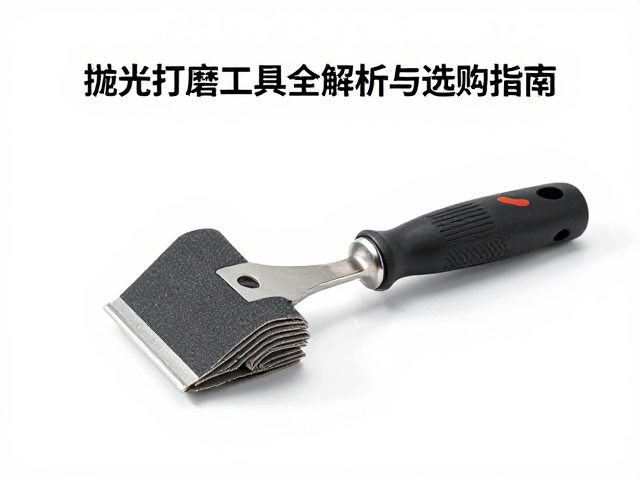
不同应用场景下的工具匹配逻辑
在金属加工领域,从粗加工到精抛光的过程需要严密的工具迭代。对于不锈钢、铝合金等硬质材料,初期去除焊疤或氧化皮应选用硬质冲刀砂纸,其锋利的切削刃能高效处理高硬度表面,避免布轮因过软而无法切入硬物。随后过渡到布轮阶段,需根据工件形状选择不同硬度的布轮,对于平面工件可使用较硬的布轮以保持平整度,而对于曲面或复杂结构件,则需选用质地柔软、贴合性好的布轮进行精细修整,以消除前道工序留下的细微划痕。
木材与复合材料表面处理则更依赖布轮的从动性与柔性。实木家具在打磨过程中,表面存在天然纹理和细微凹凸,硬质砂纸容易破坏木纹或造成局部凹陷,因此通常使用粗粒度布轮进行去毛刺,再逐步更换细粒度布轮进行抛光。对于烤漆面或贴皮家具,布轮的柔软特性能确保研磨均匀,避免因局部压力过大导致漆面破损。正确匹配工具与材质,能显著缩短作业时间并提升成品的一致性。
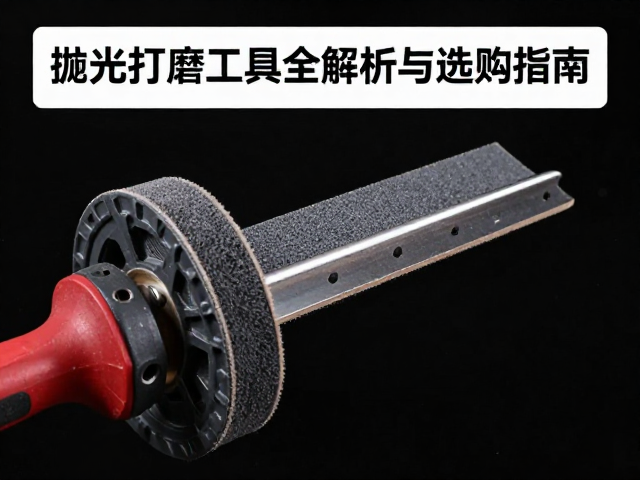
选购时的关键参数与验收标准
选购布轮冲刀砂纸时,目数和硬度是决定性能的核心指标。布轮的目数通常以克重或编织密度表示,高目数布轮质地细腻,抛光效率高但寿命较短;低目数布轮切削力强,适合粗磨。冲刀砂纸的目数直接标注在背面,常见的有40#、80#、120#、240#等,目数越小颗粒越粗,切削越快但表面越粗糙。硬度方面,布轮分为软、中、硬三种,硬质布轮切削力强但贴合性差,软质布轮贴合性好但切削慢,需根据工件材料的硬度和形状复杂程度进行选择。
验收标准应关注产品的均匀性与安全性。优质布轮应无跳线、缺角或局部松散现象,边缘缝合牢固,防止高速旋转下飞脱造成安全事故。冲刀砂纸的颗粒分布应均匀,无大面积脱落或空白区域,胶粘剂应无异味且耐温性好,避免在高温下迅速失效。此外,需确认产品符合相关工业安全标准,如ISO或国家标准中的耐磨性测试要求,确保在正常使用条件下具有稳定的使用寿命。避免购买来源不明、无明确规格标识的产品,以降低因耗材质量不稳定导致的工件报废风险。