材质特性与硬度匹配逻辑
羊毛轮的材质选择核心在于“软硬配”,即轮体硬度需略低于雕刻工件表面硬度。市面上常见的羊毛轮分为硬质和软质两类,硬质羊毛轮纤维紧密、支撑力强,适用于花岗岩、青石等高硬度石材的粗磨与定型;软质羊毛轮纤维蓬松、贴合度好,多用于大理石、玉石等中等硬度石材的精修与抛光。若用硬质轮处理大理石,极易因接触应力过大导致石材表面出现微裂纹或崩边,进而引发后续工序中的劈裂风险。
不同石材的莫氏硬度差异会直接影响耗材的选择策略。例如,大理石莫氏硬度通常在3-4级之间,而石英石硬度可达6-7级。在雕刻石英石时,若错误选用过软的羊毛轮,轮体无法有效切削硬质矿物颗粒,会导致雕刻效率极低,且因摩擦生热不均引起石材内部应力集中,增加回弹和崩角的概率。因此,建立基于石材硬度的耗材对应关系,是避免加工失误的第一道防线。
轮体结构与安装规范
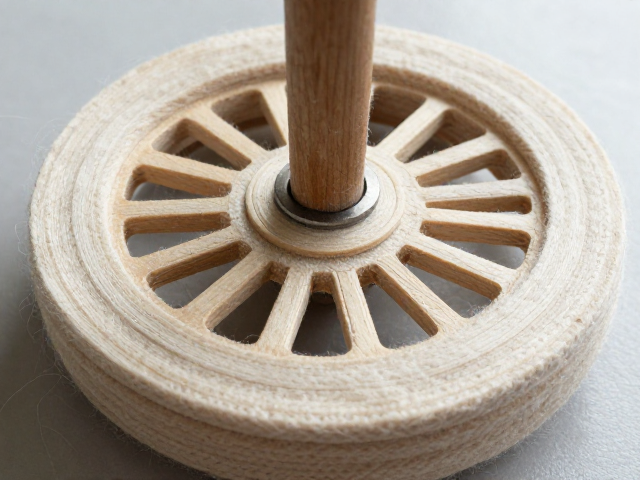
羊毛轮的内部结构决定了其受力均匀性,优质的羊毛轮通常采用多层复合结构,中间夹有橡胶或聚氨酯缓冲层。这种设计能吸收雕刻过程中的高频振动,减少因机械共振导致的石材表面震纹或隐性损伤。在安装时,必须确保轮盘与主轴连接处无松动,法兰盘直径需符合设备标准,过小的法兰盘会导致羊毛轮边缘受力不均,长期高速旋转下极易发生甩料或结构性撕裂,造成耗材浪费甚至设备损坏。
定期检查轮体磨损形态是判断耗材是否适配的关键手段。正常磨损应呈现均匀的平面状,若发现边缘磨损快于中心,或出现局部凹陷,说明安装角度或压力分布不均。对于高精度雕刻需求,建议选用经过动态平衡处理的羊毛轮,这类耗材在出厂前已通过离心平衡测试,能显著降低高速运转时的抖动。保持轮体清洁,及时清理嵌入纤维间的石材粉尘,可防止粉尘硬化后形成硬质颗粒,像砂纸一样切削石材表面,导致精度下降。
工艺参数与成本控制
合理的切削参数能大幅延长羊毛轮寿命,避免无效损耗。雕刻速度与进给速度需根据石材特性动态调整,一般建议主轴转速控制在2000-4000转/分钟之间,进给速度保持匀速平稳。过快的进给会导致羊毛轮瞬间过载,纤维断裂加剧;过慢则会引起过度摩擦发热,使石材表面釉层或结构受损。同时,冷却液的持续供给至关重要,它能带走切削热量,润滑接触面,防止羊毛轮因高温硬化而失去弹性,从而保持稳定的切削效率。
从成本控制角度,计算单件耗材的实际使用成本而非单价更为科学。高单价羊毛轮若具备更长的使用寿命和更优的表面处理效果,其单件综合成本可能低于廉价耗材。通过优化排版路径减少空跑,以及合理分区使用不同硬度轮,可最大化发挥耗材效能。建立耗材使用台账,记录不同批次轮体的实际雕刻面积与损耗情况,有助于精准采购,避免库存积压或因频繁更换耗材带来的隐性时间成本。