圆锉收光与雕刻耗材的基础特性与选型逻辑
圆锉作为金属加工与手工打磨中的核心工具,其核心优势在于能够深入凹槽、孔洞及曲面边缘进行精细作业。在收光阶段,圆锉通过其螺旋状的锉齿设计,能够以点接触的方式对表面进行微切削,这种接触方式相比平面锉具有更好的贴合度,能有效减少因受力不均导致的表面波纹。选购时,需重点关注锉刀的材质与热处理工艺,高碳钢与合金钢在耐磨性与韧性上的平衡直接决定了工具的使用寿命和切削效率。
耗材的选择需严格遵循“从粗到细”的递进原则。粗加工阶段使用齿距较大的圆锉快速去除多余材料,确立基本形态;收光阶段则需切换至细齿或油光锉,以极小的切削量消除前道工序留下的划痕。不同直径的圆锉适用于不同曲率半径的表面,小直径锉刀用于精细角落,大直径锉刀用于平缓曲面,这种匹配关系是提升打磨效率的关键,错误的直径选择会导致接触面积过大或过小,进而造成打磨不均或效率低下。
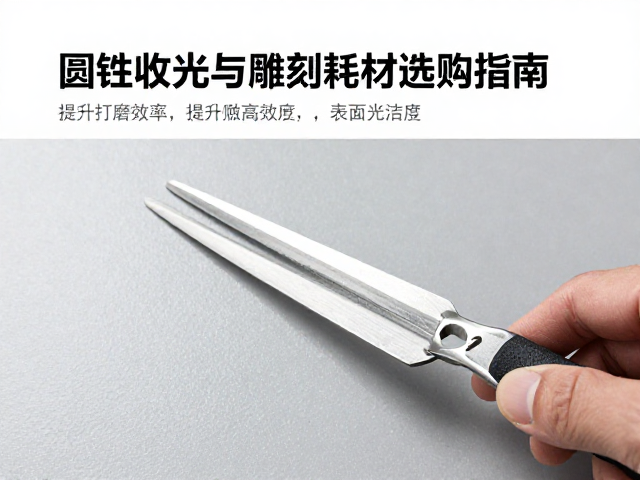
表面光洁度提升的工艺细节与操作规范
要实现高水准的表面光洁度,操作手法的稳定性与力度控制至关重要。收光过程中,锉刀与工件表面的夹角应保持恒定,通常建议采用推锉法,利用身体前倾的动力带动锉刀平稳移动,避免上下摆动造成表面凹凸不平。对于硬质材料,适当的润滑冷却能减少锉屑堵塞齿纹,保持切削刃的锋利度,从而维持稳定的切削效率。每一次锉削的痕迹应与前一次重叠约三分之一,这种重叠率能确保表面纹理均匀,避免出现明显的接刀痕。
环境因素与辅助工具的使用同样会影响最终效果。打磨区域的照明充足且无眩光,有助于肉眼实时识别表面微小的瑕疵与划痕。在使用圆锉进行精细收光后,常需配合细砂纸或百洁布进行去毛刺处理,以进一步平滑锉齿留下的微观纹路。此外,保持锉刀清洁,及时用铜刷清理嵌入齿缝的金属屑,是维持其切削性能的基础,堵塞的锉刀不仅效率骤降,还会因摩擦力增大而划伤已加工表面,破坏光洁度。
耗材市场的常见规格与物理参数解析
市场上常见的圆锉规格通常以长度和直径两个维度进行定义,标准长度多集中在150mm至250mm之间,直径则从1mm至15mm不等,以适应不同深度的孔洞与曲面需求。锉刀的齿纹密度通常用“号”来表示,从1号粗齿到8号细齿,数字越大,齿纹越密,切削能力越弱但表面越光滑。选购时需根据具体加工材料的硬度与预期表面要求,精确计算所需的齿纹号数,例如加工铝材等软金属通常选用较粗齿纹以防堵塞,而钢件收光则需选用细齿纹以获取镜面效果。
锉刀的柄部材质与结构也是不可忽视的物理参数。木质柄需检查是否有裂纹,塑料柄则需关注其防滑纹理设计是否合理,以确保长时间握持的舒适性与安全性。部分专业级圆锉采用全金属柄或加固柄设计,能承受更大的扭转力,适用于高强度作业。在核验耗材信息时,应关注产品标注的齿距(mm)或每英寸齿数(TPI),这些具体数据比模糊的“粗”或“细”描述更具参考价值,能帮助用户在不同品牌间进行客观的参数比对,而非依赖主观评价。
基于场景的耗材匹配与效率优化策略
针对不同加工场景,耗材的匹配策略需因地制宜。在模具维修场景中,圆锉常用于清理分型面或修复磨损部位,此时需选用硬度较高且耐磨的合金钢圆锉,以应对反复摩擦产生的热量与应力。而在模型制作或珠宝加工中,由于材料多为贵金属或复合材料,需选用齿纹细腻、切削柔和的圆锉,以避免材料崩边或表面过深划痕。明确加工对象的物理特性,是选择合适耗材的前提,这能直接减少因工具不当导致的返工,提升整体作业效率。
效率优化还体现在耗材的生命周期管理上。圆锉在使用初期切削效率最高,随着齿纹磨损,切削能力下降,表面光洁度也随之降低。建立耗材的使用记录,根据加工数量与表面质量变化,及时更换或重新修整锉刀,是维持稳定生产效率的有效手段。对于批量作业,可准备多把不同阶段的圆锉形成流水线作业,粗锉定型、细锉收光、油光锉抛光,通过工序间的工具流转,减少单一工具频繁切换带来的时间损耗,实现流畅的作业节奏。