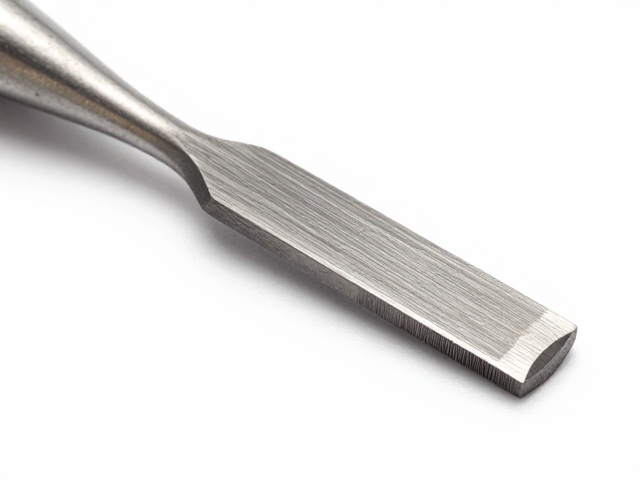
半圆锉的核心结构与刃口特征
半圆锉的截面由平面和圆弧面组成,这种几何设计使其能同时处理平面、内弧面以及角落部位。相较于平锉,其圆弧侧面能更贴合工件的内角或曲面,减少接触点,从而降低打磨时的阻力。锉齿的排列通常遵循交叉或平行规则,粗齿用于快速去除材料,细齿则负责表面的平整与收光。
齿形深度与密度直接影响切削效率。粗锉的齿槽深、间距大,适合不锈钢、铝材等软金属的粗加工;细锉齿距紧密,切削痕迹细微,常用于模具型腔或精密零件的最终修整。选择时需确认锉背的硬度与锉身的韧性匹配,避免在高应力打磨中发生崩齿或断裂。
材质选择与表面处理工艺
高碳工具钢是半圆锉的基础材质,具备较高的硬度和耐磨性。经过热处理后,锉齿能保持锋利的切削刃。部分高端产品采用合金钢或渗碳处理,进一步提升耐用度。表面通常经过发黑或镀铬处理,发黑层有助于防锈并提供一定的润滑效果,而镀铬层则能增强抗腐蚀能力,适合潮湿环境下的作业。
锉柄的安装结构同样关键。硬质木柄或工程塑料柄需与锉柄孔紧密配合,防止松动。金属锉柄若存在毛刺,易划伤手部,影响操作稳定性。部分型号配备防滑纹理,增加握持时的摩擦力。对于需要长时间精细操作的场景,手柄的人体工学设计能显著降低手部疲劳,提升控锉精度。
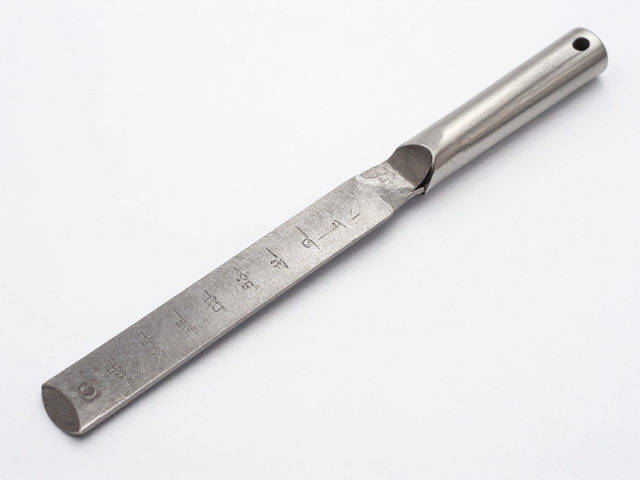
规格尺寸与适用场景匹配
半圆锉的宽度从10毫米至50毫米不等,长度常见为150毫米、200毫米和250毫米。窄锉(10-20毫米)适合狭窄槽口、小孔内壁或复杂曲面的精细修整;宽锉(25-50毫米)则用于大面积平面或较大曲面的快速去料。长度选择需匹配工件尺寸,长锉行程大,效率高但操控性稍弱;短锉灵活性强,适合局部细节处理。
齿号标称从1号至5号,数字越大,齿越细。1-2号用于粗加工,去除量大;3-4号适用于半精加工,平衡效率与表面质量;5号及以上为细锉,主要用于收光和消除前序锉削留下的痕迹。在实际应用中,通常遵循“由粗配细”的原则,先用粗锉定形,再用细锉收光,避免直接使用细锉导致效率低下或锉齿堵塞。
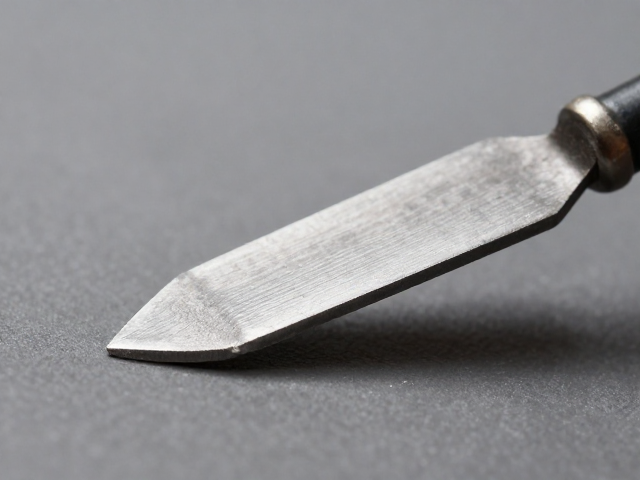
操作技巧与细节收光要点
握持时,左手掌根抵住锉柄,右手拇指按压锉身前端,通过身体重心前移施加推力,回程时轻抬锉刀,避免齿纹磨损已加工表面。锉削角度应保持水平,避免锉刀倾斜导致棱角塌陷或表面不平整。对于圆弧面,需配合手腕的旋转动作,使锉刀圆弧面与工件曲面保持多点接触,确保打磨均匀。
收光阶段建议使用细齿锉进行交叉锉削,即先单向锉削,再改变角度进行二次锉削,以消除单向锉痕。对于高光洁度要求的面,可在细锉后使用砂纸或油石进一步抛光。注意控制锉削力度,过大的压力会导致锉齿钝化或工件变形。保持锉齿清洁,及时用铜刷清理嵌入的金属屑,防止切削效率下降或划伤工件表面。