精密加工前的基材筛选与预处理
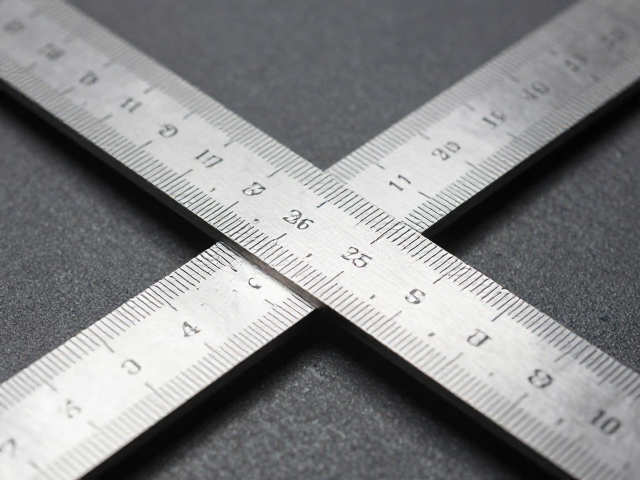
直尺作为基础测量工具,其核心价值往往隐藏在微观的表面处理中。高碳钢或不锈钢板材在切割成型后,表面不可避免地存在轧制纹路或切割毛刺,这些细微缺陷会直接影响后续的打磨效率与最终质感。工业级直尺通常选用45#钢或4Cr13不锈钢,前者硬度适中便于塑形,后者耐腐蚀性强且易于抛光出镜面效果。在进入打磨工序前,必须通过超声波清洗去除油污与杂质,确保基材表面处于绝对洁净状态,这是避免后续抛光轮嵌入脏污导致表面划伤的前提条件。
预处理阶段还涉及严格的尺寸公差控制。根据国家标准GB/T 19001及相关计量器具检定规程,直尺的直线度误差通常控制在0.02mm至0.05mm之间,具体取决于精度等级。在打磨前,需使用精密平台对直尺进行初步校平,消除因热处理或切割产生的内应力导致的微小变形。只有当基材的几何形态达到预定标准,后续的物理打磨才能均匀受力,避免出现局部过磨或抛光不均导致的“橘皮效应”,为后续精细还原金属光泽奠定坚实的基础。
多级研磨与镜面抛光的核心工艺
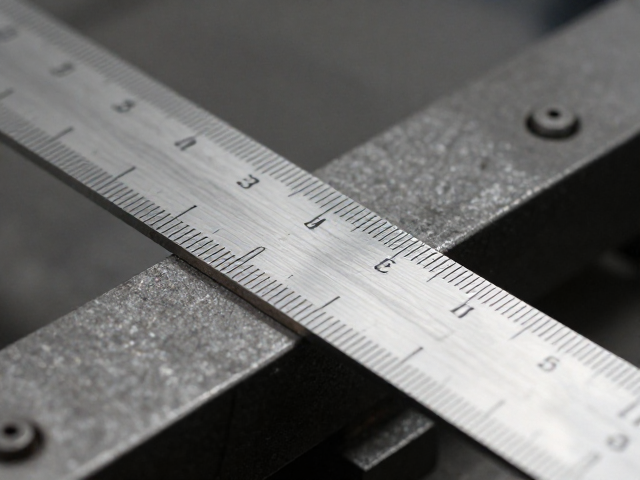
打磨抛光并非单一工序,而是由粗磨、细磨到精抛的渐进过程。粗磨阶段通常使用粒度较粗的金刚石砂轮或碳化硅砂纸,重点在于去除加工留下的刀痕和氧化皮,此步骤需严格控制进给速度,防止高温导致金属表面变色或产生微裂纹。随后进入细磨环节,使用从200目至800目的砂纸依次进行干磨或湿磨,每一道工序都必须完全消除上一道工序留下的划痕,这是决定最终表面平整度的关键。湿磨能有效降低摩擦热,减少粉尘飞扬,使金属表面逐渐呈现出细腻的哑光质感。
精抛阶段是赋予直尺极致手感的灵魂步骤。利用柔软的绒布轮配合专用的氧化铈或氧化铝抛光膏,在低速旋转中对直尺表面进行高频摩擦。这一过程通过微观切削作用,进一步平整金属表面的微观峰谷,使光线在表面形成规则反射,从而呈现出类似镜面的金属光泽。对于需要极致手感的直尺,工匠还会采用手工精抛,通过指尖感受细微的阻力变化,对边缘倒角处进行微米级的修整,确保手指划过时无任何阻滞感,实现视觉上的冷冽金属感与触觉上的温润顺滑的完美统一。
边缘处理与人体工学细节优化
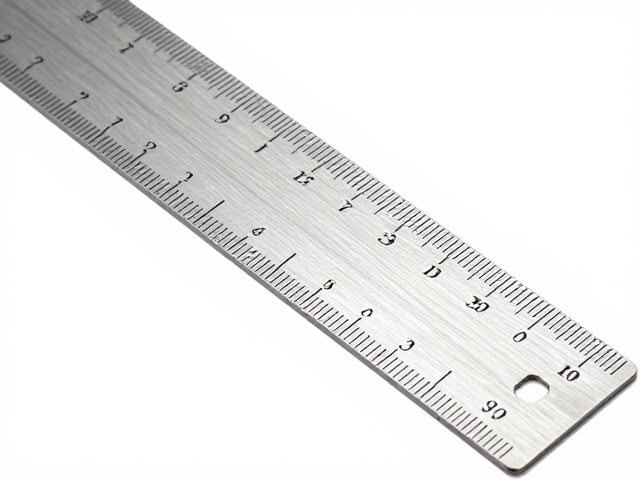
直尺的使用场景决定了其边缘处理的特殊要求。传统的直角边缘容易在使用中产生割手感或勾挂纸张,因此在抛光后期,必须对直尺的四边进行精细的倒角或圆角处理。这一过程通常使用细粒度砂条或专用倒角机,将锐利的直角转化为平滑的过渡曲面。倒角的角度和宽度需经过严格计算,既要保证测量的基准面清晰锐利,又要让边缘在握持时贴合手掌生理曲线。这种细节处理直接影响了用户的操作舒适度,是区分工业标准件与高品质工艺品的重要界限。
此外,直尺表面的刻度区域也需要特殊的抛光策略。为了不影响刻线的清晰度和读数的准确性,刻度槽内部通常不进行镜面抛光,而是保持原有的拉丝或磨砂纹理,以增加刻线对比度。而刻度线周围的平面则需进行高精度抛光,确保光线能均匀反射,避免因表面粗糙导致视觉误差。这种“分区处理”的工艺要求极高的专注度,工匠需在抛光过程中避开刻线区域,或使用保护胶膜临时覆盖刻线,确保金属基体的整体质感与功能区域的实用性达到最佳平衡。
表面缺陷检测与最终品控标准
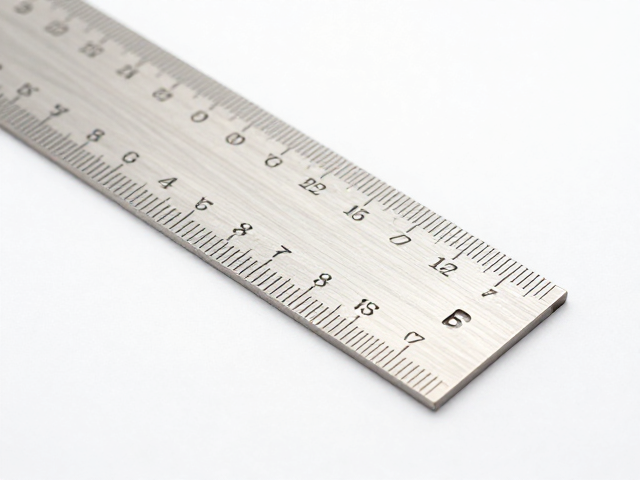
经过严密的打磨抛光流程后,直尺需经过严苛的光学检测。在标准光源箱下,使用高倍放大镜观察表面是否存在细微的砂眼、麻点或抛光轮留下的旋纹。任何肉眼可见或仪器可测的瑕疵都意味着前序工序的失败,需返工处理。对于高精度直尺,还会使用干涉仪检测表面的平整度,确保其在受力状态下不会产生肉眼不可见的形变。这种对微观缺陷的零容忍,是维持金属质感真实还原的技术保障,也是直尺能够长期保持稳定测量性能的基础。
最终检验还包括手感测试与耐磨性评估。通过标准化的人机工程学测试,确认直尺在握持、滑动过程中的摩擦力系数符合预期,边缘无锐利感。同时,通过盐雾试验或耐磨测试,验证抛光层在长期使用下的抗氧化能力和抗磨损性能。只有当直尺在视觉光泽、触觉顺滑度以及物理性能上均达到既定标准,才能被视为完成了一整套高水准的打磨抛光工艺。这一过程没有捷径,完全依赖于对材料特性的深刻理解与工匠对细节的极致掌控,最终呈现出兼具功能美学与实用价值的金属测量工具。