精准定位与工具校准的基础逻辑
角尺划线时,线条出现歪斜或后续加工产生劈裂,往往源于基准面的不稳定与测量工具的微观误差。在实际操作中,需优先确保角尺的直角边与木材纹理或加工基准面完全贴合,任何微小的悬空都会导致划线轨迹偏离垂直或水平基准。对于老旧角尺,建议在使用前通过已知平整的金属板或玻璃面进行“三角法”校准,即分别以角尺两直角边贴合基准,在两端画出交叉线,若线条重合则说明精度达标,若出现平行偏差则需通过专业研磨修复直角边,切勿直接使用未经校验的工具进行精密作业。
划线前的表面处理决定了墨线或铅笔痕迹的附着力与清晰度。木材表面若存在木屑、油污或粗糙的毛刺,会导致划针或墨斗线无法紧贴材料表面,从而在切割时因受力不均引发撕裂。操作时应先用细砂纸对划线区域进行轻度打磨,清除浮尘,再用干布擦拭干净。对于吸水性较强的软木材质,建议使用硬质铅笔或专用木工划线针,避免使用过软的石墨铅笔,因为软质笔芯容易在表面留下过宽的痕迹,导致实际切割线向外偏移,进而造成尺寸误差和边缘崩裂。
划线手法与受力控制的核心细节
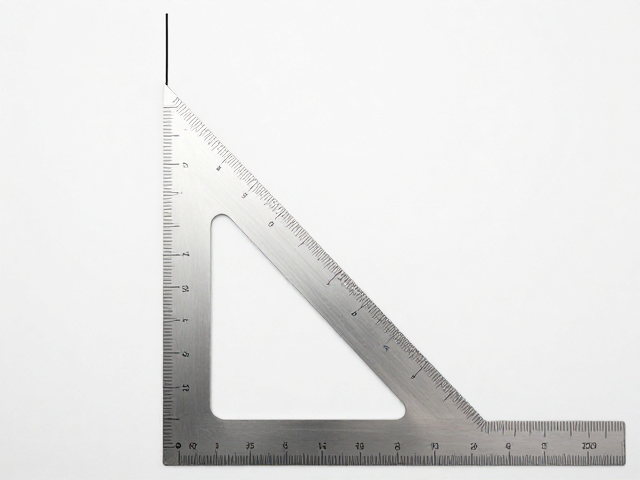
线条流畅不歪斜的关键在于划针或铅笔与角尺边缘的接触方式。划针应保持与木材表面成30至45度的夹角,尖端紧贴角尺内侧边缘,施加均匀且适度的压力向前推进。压力过大会导致刻痕过深,在后续锯切时木纤维容易顺着深槽发生不规则断裂;压力过小则线条断续,难以形成连续的导向路径。对于长距离划线,应分段进行,每段长度控制在30至50厘米,中途停顿时需重新调整角尺位置,确保每段线条的起始点与终点严格对齐,避免累积误差导致整条线条扭曲。
墨斗线的使用需要掌握弹线技巧,以应对长直线的划线需求。弹线时,线绳应蘸取适量墨汁,保持湿润但不滴落,提起线绳时需用力均匀,使线绳在空中形成紧绷的直线状态。弹击瞬间,手指发力应短促有力,确保线绳垂直落向木材表面。若木材表面过于光滑或潮湿,墨线可能无法清晰显影,此时可在划线前涂抹一层薄薄的粉笔灰或滑石粉,增加线绳与木材的摩擦力,使墨迹更加清晰锐利,为后续切割提供明确的视觉边界,有效减少因视线模糊导致的切割偏移。
防劈裂回弹的切割协同策略
划线不仅是标记过程,更是预防加工缺陷的第一道防线。木材在切割过程中产生劈裂或回弹,常因切割线与实际锯路存在偏差,导致木材纤维在受力点之外被强行撕裂。因此,划线时需预留“余量线”,即在最终成品线基础上向外扩展1-2毫米作为切割引导线。对于厚度较大的板材,建议采用双面划线,即在板材正反两面分别划出重合的线条,确保锯切时上下表面的切割轨迹一致,避免因锯条倾斜导致侧面木纤维撕裂,形成难看的毛边或崩角。
锯切工具的选择与进刀速度直接影响线条边缘的质量。对于硬木材料,应选用齿距较小、刀片锋利的锯条,以降低切削阻力,减少纤维断裂的风险。进刀时应保持匀速平稳,避免忽快忽慢导致锯条卡滞或偏斜。若使用电动工具,需确保底座平稳贴合木材表面,并严格遵循划线轨迹移动。对于易裂材料,可在划线线上覆盖一层透明胶带再进行锯切,胶带能束缚木材表面纤维,显著降低劈裂现象,同时保护划线痕迹不被锯屑污染,确保加工过程中的视觉参考始终清晰准确。