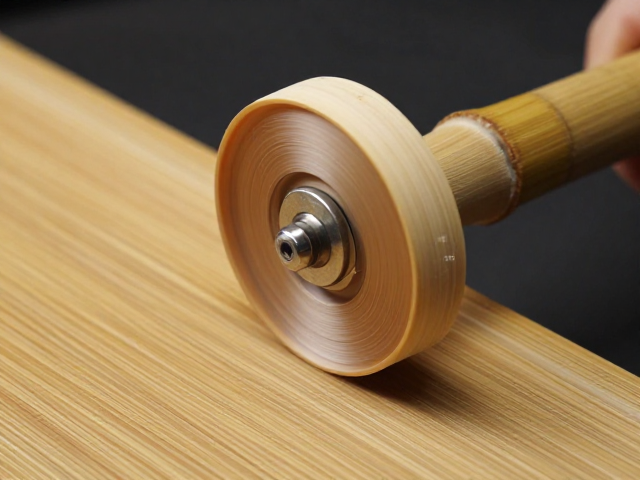
毛竹抛光轮起线工艺的核心原理与材料选择
毛竹表面具有独特的纵向纤维结构,这种天然纹理在加工过程中极易因受力不均产生毛刺,因此起线工艺的核心在于通过物理摩擦剥离表层松散纤维,同时保留竹材原有的光泽与纹理深度。抛光轮作为关键执行部件,其材质选择直接决定了去毛刺的效率与表面处理的细腻程度。目前行业内普遍采用硬质合金砂带或高密度尼龙纤维轮作为基础介质,前者适用于粗加工阶段快速去除凸起纤维,后者则用于精修阶段平滑过渡。不同硬度的抛光轮在接触毛竹表面时会产生不同角度的切削力,硬轮侧重于深层纤维的切断,软轮则倾向于表层梳理,这种差异化的物理作用机制是保证后续抛光质量的基础。
在实际生产场景中,抛光轮的选型需严格对应毛竹的含水率与密度指标。新鲜毛竹含水率较高时,纤维韧性大,若直接使用高硬度抛光轮极易导致表面撕裂或起毛严重,此时需选用具有一定弹性的聚氨酯抛光轮配合低速旋转进行预处理。随着干燥定型过程的完成,竹材硬度提升,此时可逐步切换至碳化硅砂带或金刚石涂层抛光轮,以应对高密度竹材的耐磨需求。数据显示,当抛光轮线速度控制在12-15米/秒区间时,去毛刺效率与表面光洁度能达到较优平衡,过高的转速会增加竹材表面烧伤风险,而过低则会导致切削效率低下,影响整体产能。
起线工艺的操作参数设定与动态调整
起线工艺的成功实施依赖于对转速、进给速度及接触压力的精确控制,这些参数之间存在着严密的耦合关系。在初始接触阶段,进给速度宜设置为0.5-0.8米/分钟,此时抛光轮与毛竹表面形成点接触,主要作用是定位并初步破碎表层硬壳。随着工艺推进,进给速度需根据竹材表面的粗糙度反馈进行动态调整,当观察到毛刺显著减少且表面呈现均匀哑光状态时,可适当提升进给速度至1.0-1.2米/分钟,以加快加工进程。与此同时,接触压力需保持在2-5公斤力范围内,过大的压力会导致抛光轮过早磨损并可能压伤竹材纤维,而压力不足则无法有效去除深层毛刺,造成表面残留瑕疵。
动态调整过程中,操作人员需密切关注抛光轮的温度变化与切削声音。正常情况下,抛光过程中产生的热量应通过冷却系统及时散失,若发现竹材表面出现焦黄痕迹或听到尖锐摩擦声,表明接触压力过大或抛光轮已钝化,需立即停机检查或更换介质。此外,毛竹表面的纹理方向对起线效果具有显著影响,顺纹抛光能更好地凸显竹材美感,而逆纹抛光则有助于快速去除顽固毛刺,但在实际应用中,通常采用先逆纹粗去毛刺、再顺纹精抛光的组合策略,以确保表面处理的全面性与一致性。这种基于实时反馈的参数微调机制,是维持工艺稳定性与产品一致性的关键所在。
表面抛光技巧与最终质感呈现
在完成基础起线后,表面抛光环节旨在进一步消除微观划痕,提升毛竹表面的光泽度与触感平滑性。此阶段通常选用羊毛轮或超细纤维抛光轮,配合专用竹材抛光蜡进行作业。抛光蜡中的微细研磨颗粒能有效填充竹材表面的微观凹坑,通过高频旋转产生的剪切力使表面达到镜面效果。抛光过程中,抛光轮与竹材表面的接触角度需保持在15-30度,以确保研磨颗粒能均匀作用于表面,避免局部过度抛光导致纹理失真。抛光时间通常控制在30-60秒,过短则光泽度不足,过长则可能因摩擦生热导致竹材变色或蜡层堆积。
最终质感的呈现还依赖于环境温湿度对竹材性能的影响。在相对湿度保持在40%-60%、温度20-25摄氏度的环境中进行抛光,能最大程度减少竹材因环境变化产生的应力反应,确保抛光效果持久稳定。抛光完成后,需使用无尘布对表面进行彻底清洁,去除残留蜡屑与粉尘,随后进行自然晾干或低温烘烤定型。经过这一系列精细处理,毛竹表面不仅完全去除了加工毛刺,更展现出温润如玉、纹理清晰的视觉效果,既保留了天然竹材的质朴美感,又具备了工业制品所需的精细度与耐用性,满足高端家居与装饰领域的应用需求。