刀刃几何与材质特性的匹配逻辑
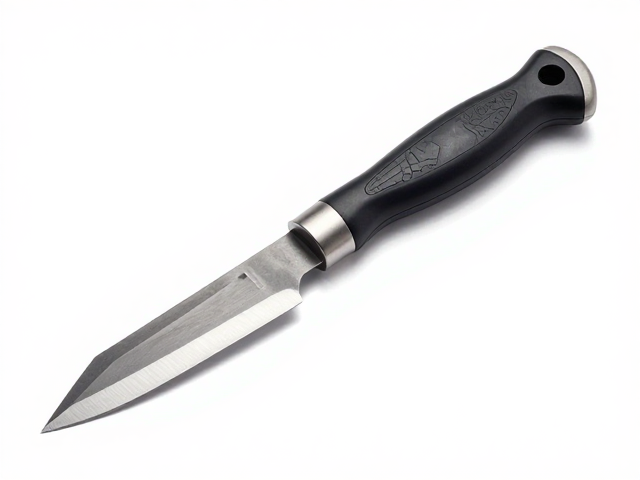
挑刀在精修油石作业中扮演着极其关键的角色,其核心在于刀刃角度与石材表面的接触方式。常见的挑刀刀刃角度多集中在30度至45度之间,这一区间的设计旨在平衡切削力度与操作的稳定性。较小的角度如30度,刃口相对锋利,适合处理较软的石材或需要精细去除微小瑕疵的场景,但刃口容易磨损;较大的角度如45度,则更具韧性,不易崩刃,适合硬质石材或需要较大切削力的粗修阶段。选择时需明确自身主要处理的石材硬度,避免因角度不当导致刀具快速钝化或石材表面留下过深的划痕。
材质方面,高碳工具钢与高速钢是两种主流选择。高碳工具钢硬度较高,能保持较长时间的锋利度,适合追求极致刃口状态的专业用户,但相对脆性较大,操作时需控制力度以防崩口。高速钢则具有良好的红硬性和耐磨性,即使在高速摩擦产生高温的情况下,也能保持较好的切削性能,更适合长时间、高频次的作业环境。不同材质的热处理工艺差异会直接影响刀具的耐用周期,需根据实际作业频率和维护能力进行权衡,而非单纯追求硬度指标。
刀柄人体工学与握持稳定性
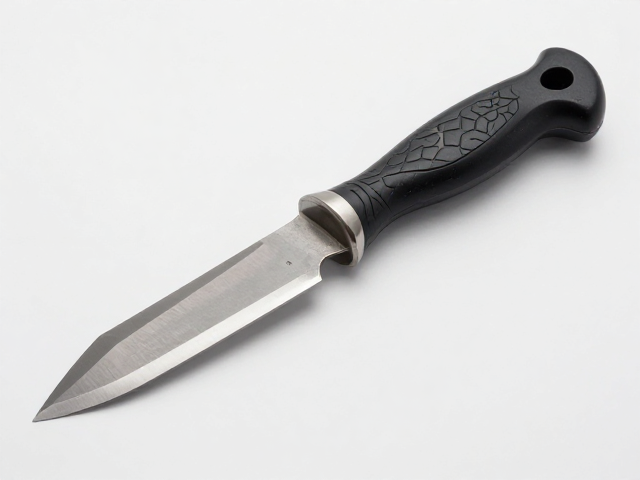
刀柄的设计直接决定了长时间使用下的疲劳程度和操控精度。传统的直柄设计能够提供直接的力感反馈,便于用户感知刀刃与石材的接触状态,适合需要精细控制进刀深度的场景。直柄通常采用木质或工程塑料,表面经过防滑纹理处理,以增强手汗情况下的抓附力。对于需要较大扭矩输出的粗修作业,直柄能更好地传递手部力量,减少打滑风险。
曲线柄或梯形柄则更侧重于符合手掌自然抓握的弧度,能够分散手掌压力,降低长时间作业带来的肌肉酸痛。这类设计通常配合更宽的柄身,提供更大的受力面积,适合需要双手配合或施加侧向压力的精修技巧。柄尾的加厚设计有助于在需要爆发力时提供支点,防止刀具意外滑脱。选择时需考虑手型大小,过大的刀柄会导致操控灵活性下降,过小的刀柄则难以施加足够的压力,需通过实际握持测试来确定最适合的尺寸。
刃口形态与精修场景的对应关系
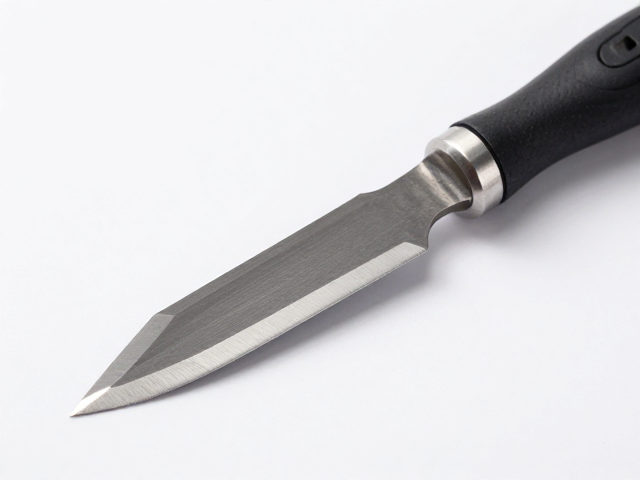
平刃挑刀适用于大面积的平整度修整,其宽大的刃面能同时接触石材多个点,便于快速消除较大的凹凸不平。在处理石板表面的打磨痕迹时,平刃能保持均匀的切削深度,避免局部过切。然而,平刃对操作者的手部稳定性要求较高,需保持刀具与石材表面严格平行,否则易产生波浪纹。
尖刃或V型刃挑刀则专注于细节处理,如边缘倒角、角落清理或局部瑕疵的精准去除。尖刃能深入狭窄区域,处理平刃难以触及的死角。在修复石材裂缝或修补孔洞时,V型刃能更好地贴合修补材料的形态,确保填充物与石材表面平滑过渡。不同刃口形态对应不同的作业场景,需根据具体任务需求灵活切换,避免用单一刀具应对所有情况,以提高作业效率和质量。
刃口维护与锋利度保持技巧
刀具锋利度的保持直接影响精修效果,钝化的刀具不仅切削效率低下,还容易因受力不均导致石材表面产生不规则划痕。日常使用中,应避免挑刀接触硬度过高的异物,如金属工具或未经处理的混凝土表面,以防刃口卷曲或崩裂。每次作业结束后,需及时清理刀刃上的石粉和残留物,防止腐蚀性物质附着导致锈蚀。
研磨修复是恢复刀具锋利度的常用方法。使用细粒度油石或专用磨刀石,以稳定的角度对刃口进行单向或双向研磨。研磨时需保持力度均匀,避免局部过度磨损导致刃口不平。对于轻微卷刃,可采用低角度轻磨修复;对于严重崩口,则需重新打磨刃口形状。此外,使用保护套存放刀具可防止刃口与其他硬物碰撞受损,延长刀具使用寿命。定期维护能确保刀具始终处于最佳工作状态,提升精修作业的连贯性和最终效果。