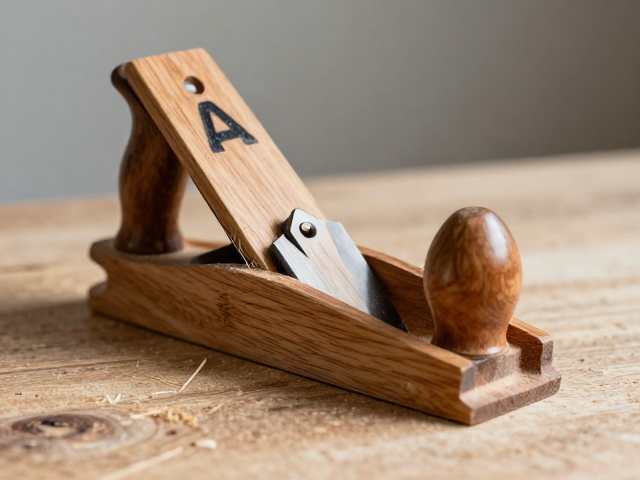
刀刃角度与研磨精度的核心关联
木工刨收光刀出现明显异味或导致刨面粗糙,往往源于刀刃与床心之间的接触角度偏差。当收光刀(又称压刨刀)的安装角度不正确,刀刃无法紧密贴合床心内弧,木材纤维在通过刨口时会被撕裂而非切断,这种微观层面的纤维断裂会产生焦糊状的木质气味,并留下毛糙的表面。实际操作中,需确保刀刃后角与床心弧度完美契合,通常建议使用专用量角尺或凭经验观察刀刃与床心接触点的连续性,确保无可见缝隙。
研磨质量直接决定了切削的平滑度。如果收光刀刃口存在微小的崩口或毛刺,即便安装角度正确,粗糙的刃口也会像锉刀一样刮擦木材表面,加剧摩擦并产生异味。在研磨过程中,应保持磨石湿润,采用均匀的推磨手法,直至刃口呈现均匀一致的镜面光泽。对于高硬度木材,建议将刃口研磨至更小的后角,以减少切削阻力,避免木材因受热而产生焦味。
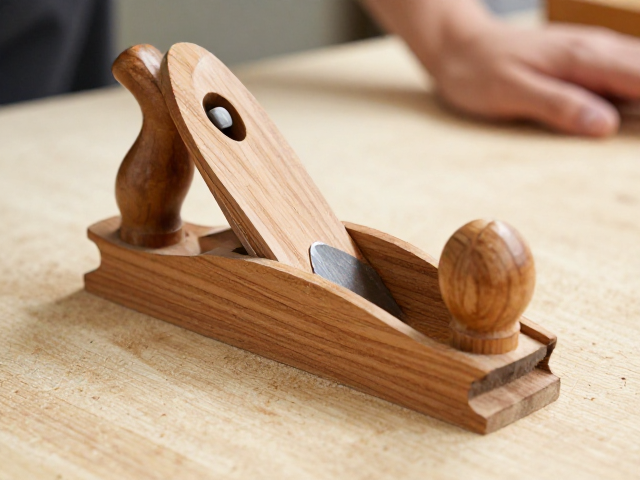
切削深度与进给速度的协同控制
过深的切削深度是导致刨面粗糙和异味的主要诱因之一。当单次切削量过大,刀具承受的压力激增,木材纤维无法顺利分层剥离,从而发生挤压和撕裂现象。对于收光工序,建议将切削深度控制在0.1至0.3毫米之间,这个区间能在保证加工效率的同时,最大程度地保留木材表面的完整性。操作时,可通过观察刨花形态进行判断,理想的刨花应为连续、薄如纸片的卷曲状,若刨花呈粉末状或断裂成短屑,则说明切削过深或刀具状态不佳。
进给速度与切削深度需保持动态平衡。快速推进刨子会导致切削力波动,使刀刃无法稳定切入木材,进而造成表面波纹和粗糙。新手应保持匀速、平稳的推刨动作,利用身体的重量而非手臂力量推动刨子,确保刀刃以恒定的压力切削木材。在处理硬木或带有节疤的木材时,应适当降低进给速度,并略微减小切削深度,以减少振动和冲击,防止因瞬间阻力过大导致刀刃崩口或木材表面受损。
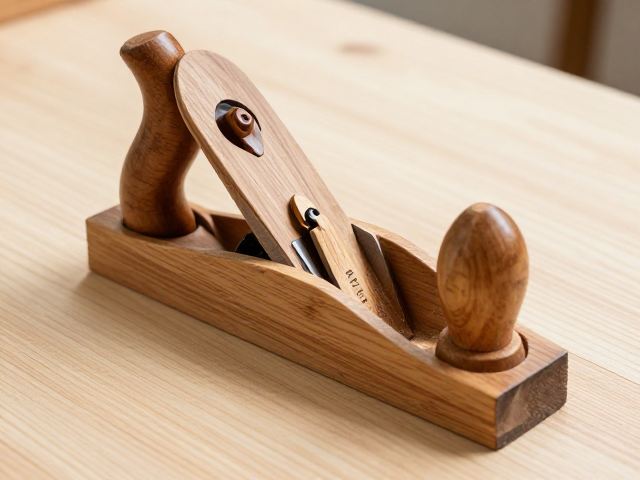
木材含水率与刨具维护的日常规范
木材含水率过高是导致刨面发白、异味深重的重要外部因素。当木材含水率超过15%时,木质素和纤维素在切削过程中会产生粘性,容易堵塞刨口,增加摩擦生热,进而发出焦味。在加工前,务必使用含水率测定仪检测木材状态,确保其处于平衡含水率范围内。对于刚锯切或未经充分干燥的木材,建议先进行预处理或降低切削效率,待木材状态稳定后再进行精细收光作业,以彻底消除因水分蒸发或粘性摩擦引起的异味和粗糙感。
刨具的日常维护与清洁是保持收光效果的关键。木屑和树脂残留会改变刨口的几何形状,影响切削稳定性。每次使用后,应彻底清除床心、压刨刀表面的木屑和油污,并使用专用润滑油对金属部件进行防锈处理。检查床心内弧是否有磨损或变形,必要时需重新研磨或更换配件。保持刨具各部件的清洁与完好,不仅能延长工具寿命,更能确保每一次推刨都能获得光滑如镜、无异味的优质刨面。