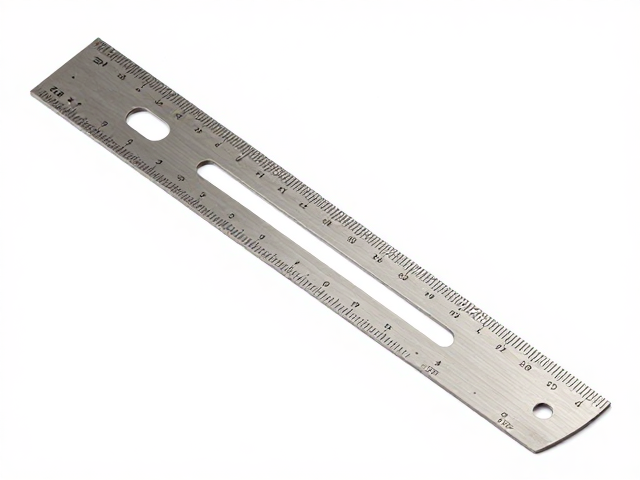
角尺雕刻耗材的材质特性与物理性能分析
角尺雕刻对材料的硬度、密度以及内部应力有着极高的要求,不同材质的物理表现直接决定了成品的精细度与耐久性。常见的雕刻基材主要包括实木、高密度PVC、亚克力以及部分软性金属如铜板。实木具有天然的纹理美感,但木材内部的节疤或暗伤极易在雕刻过程中导致崩裂,尤其是对于需要镂空或精细线条的角尺造型,木质纤维的顺纹与逆纹走向会显著影响走刀的顺畅度。相比之下,PVC材料具有均匀的内部结构,硬度适中,不易产生毛边,是初学者进行基础几何切割和浅浮雕的首选材料,其热塑性特性也允许通过加热进行一定程度的形态调整。亚克力则以其高透光性和极佳的边缘光洁度著称,适合制作需要展示内部结构或具有现代工业感的角尺模型,但需注意其脆性较大,快速冷却或受力不均时可能出现裂纹。
在选择耗材时,必须关注材料的含水率与固化程度,这是影响雕刻稳定性的隐形指标。对于木材,含水率控制在8%-12%之间能最大程度减少雕刻后的变形风险,过高的水分会导致刀具粘附木屑,降低散热效率,进而影响切口质量。对于高分子材料如PVC和亚克力,需确认其是否为全新料而非回收料,回收料中常含有杂质,会导致刀具磨损加剧,且在切割面出现浑浊或气泡,严重影响角尺刻度的清晰度与视觉精度。此外,材料的厚度公差也是关键考量因素,高精度角尺雕刻通常要求材料厚度误差控制在±0.5mm以内,以确保最终成品的测量基准面平整,避免因材料自身不平导致的角度误差。
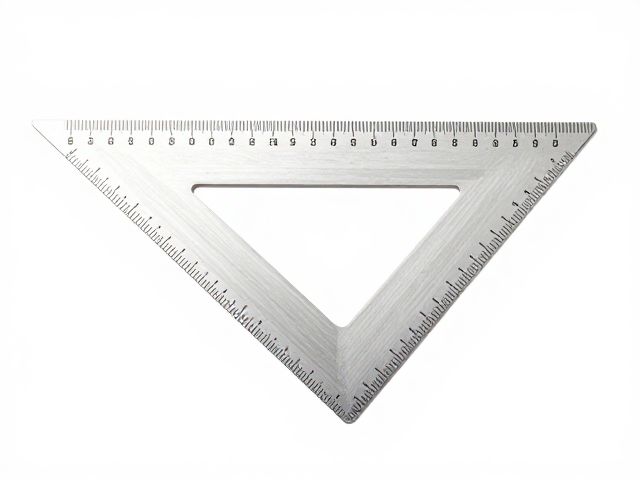
雕刻走刀的力度控制与刀具角度配合
雕刻过程中的走刀技巧核心在于“顺纹”与“分层”,刀具与材料表面的接触角度需根据雕刻深度动态调整。在进行表面浅刻或刻度线制作时,刀具应保持较小的切入角,通常建议在15-30度之间,以减小接触面积,获得更锐利的线条。此时,手腕需保持稳定,利用小臂带动手部进行匀速推进,避免突然施加垂直压力,否则极易造成材料表面压痕或刀具打滑。对于深槽雕刻,则应采用“先浅后深”的分层策略,每次切入深度不超过刀具刃宽的一半,通过多次叠加切削来消除内部应力,防止材料因局部受力过大而开裂。刀具的角度变化需配合切削方向,逆着纹理方向切削时需减小角度并加快速度,而顺纹切削则可适当增大角度以利用刀具的支撑力。
刀具的锋利度与材质选择直接影响走刀的质感与效率。碳化钨材质的雕刻刀硬度高、耐磨性强,适合处理硬质材料如亚克力和硬木,能保持长久的锋利度,但成本相对较高;高速钢刀具韧性较好,适合处理木材等韧性材料,易于打磨修复,但需频繁更换以保持最佳切削状态。在实际操作中,刀具刃口必须保持绝对清洁,残留的树脂或木屑会改变刀具实际切入角度,导致线条边缘发糊。走刀过程中需密切观察切削屑的状态,理想的切削屑应为连续均匀的薄片或细丝,若出现粉末状或断裂成块,通常意味着刀具钝化或切削参数不当,需立即调整进给速度或更换刀具。此外,冷却措施不可忽视,长时间连续雕刻会产生高温,对于PVC等热塑性材料,高温会导致材料软化粘连,需定期使用压缩空气吹扫或间歇性停顿以散热。
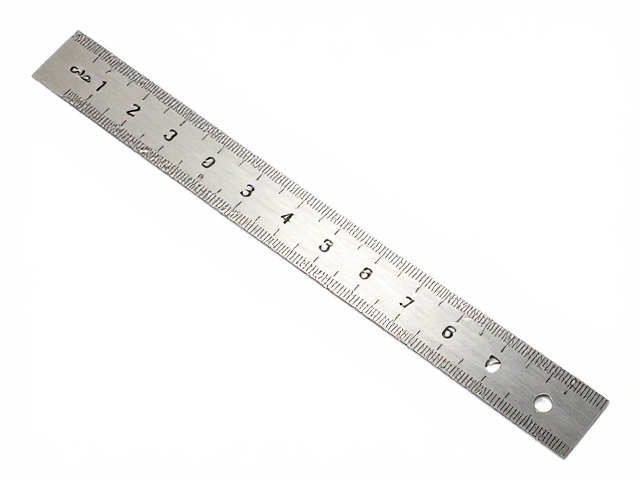
雕刻过程中的应力释放与避坑细节
角尺作为精密测量工具,其几何精度对应力分布极为敏感,雕刻过程中产生的内应力若未有效释放,会导致成品在使用中逐渐变形,影响测量准确性。木材在雕刻后会因水分蒸发和纤维断裂产生收缩应力,建议在雕刻完成后进行静置处理,将成品放置在恒温恒湿环境中24-48小时,使内部应力自然平衡,再进行最终的精修和打磨。对于金属或塑料材料,快速切削产生的热量积聚会形成热应力,表现为材料局部的微翘曲,因此,在雕刻大面积平面或长直线条时,应采用断续切削法,即切切停停,让材料有时间通过自然散热或强制冷却消除热积累。此外,夹持方式也是避坑的关键,过紧的夹具会导致材料受力变形,尤其在雕刻薄壁角尺时,应使用软质垫块分散夹持力,确保材料在固定状态下保持原始平面度。
实际操作中,常见的误区包括忽视刀具路径规划与过度依赖经验判断。许多初学者在雕刻复杂图案或密集刻度时,未预先规划刀具切入点,导致阶段刀具空间不足,引发碰撞或崩边。正确的做法是在雕刻前通过软件模拟或手工标记,确定最佳的刀具进给顺序,优先处理内部细节,再处理外部轮廓,以减少夹持干涉。另一个常见错误是低估环境振动对精度的影响,角尺雕刻对微小震动极为敏感,桌面震动会导致线条出现波纹或刻度偏移。因此,雕刻作业应在稳固、无振动的台面上进行,必要时可使用减震垫或增加台架重量。此外,避免在材料表面直接标记刻线,建议使用高精度模板或激光辅助定位,防止标记误差累积至最终成品,确保每一刀都严格遵循设计基准,从而获得符合高精度标准的角尺雕刻件。