圆锉的基础认知与工具选择
圆锉作为一种常见的金属加工与木工修整工具,其横截面呈半圆形或圆形,主要用于加工圆柱孔、椭圆孔以及内弧面。对于初学者而言,理解锉刀的规格参数是第一步,常见的锉刀长度有150mm、200mm和250mm等,长度决定了加工的行程和效率。锉削时,锉刀的前进运动应平稳,避免左右晃动,这样能确保加工面的平整度和尺寸精度。
在使用前,必须检查锉刀的齿纹是否清晰完整,严禁使用齿纹磨损严重或崩齿的锉刀,这会导致切削能力下降并可能划伤工件表面。同时,要确认锉柄安装牢固,防止在用力推拉过程中锉柄脱落造成安全隐患。正确的工具准备是后续所有操作的基础,细节上的疏忽往往会导致加工失败。
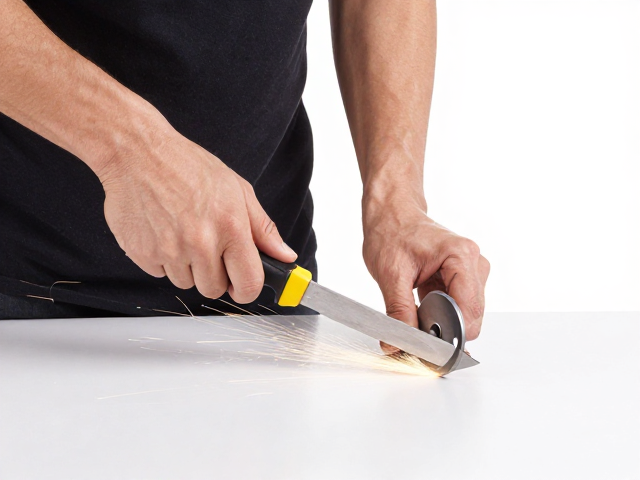
标准握持姿势与身体发力机制
正确的握持方式是保证锉削精度的核心,通常采用右手握锉柄,左手拇指压在锉刀前端上方,其余四指自然握住锉刀前端下部。右手负责主要的推拉动力,左手则起到引导方向和控制平衡的作用。在推拉过程中,身体重心应随锉刀的前进略微前倾,后退时重心随之后移,利用身体的自然摆动来带动手臂,而不是单纯依靠手腕或手指的力量。
这种发力方式能够有效减少手部疲劳,提高加工的稳定性。在推锉过程中,施加的压力应集中在锉刀的前半段,随着锉刀向后移动,压力逐渐减小,直至锉刀完全伸出时压力几乎为零。这种压力分布的变化有助于获得更均匀的切削效果,避免工件表面出现凹凸不平的现象。保持手腕放松,让力量通过手臂自然传导至锉刀,是新手需要重点练习的技巧。
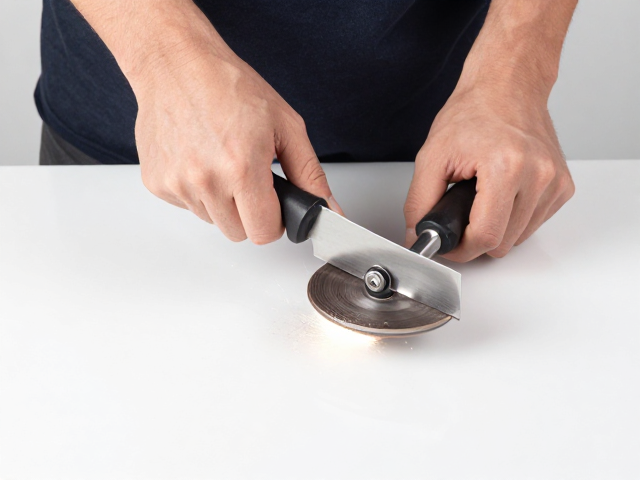
直线走刀与圆弧轨迹控制
在进行平面修整或初步去料时,走刀的直线度至关重要。操作时视线应聚焦于锉刀前端与工件接触点,确保锉刀始终沿直线轨迹运动。如果发现锉刀出现倾斜,应立即调整左手拇指的压力分布,通过微调左手位置来纠正锉刀角度。对于圆锉而言,由于其特殊的形状,在处理圆柱孔或内弧面时,需要配合旋转动作,使锉刀在前进的同时进行小幅度的自转,以覆盖更大的加工区域。
圆弧面的加工需要更加精细的手眼配合。操作者需保持锉刀与工件表面始终贴合,通过手腕的灵活转动来适应曲率变化。在加工过程中,要注意观察锉痕的分布情况,理想的锉痕应是均匀且方向一致的。如果发现锉痕深浅不一,可能是由于施力不均或锉刀角度不正确所致,需及时调整操作手法,确保加工表面的质量。
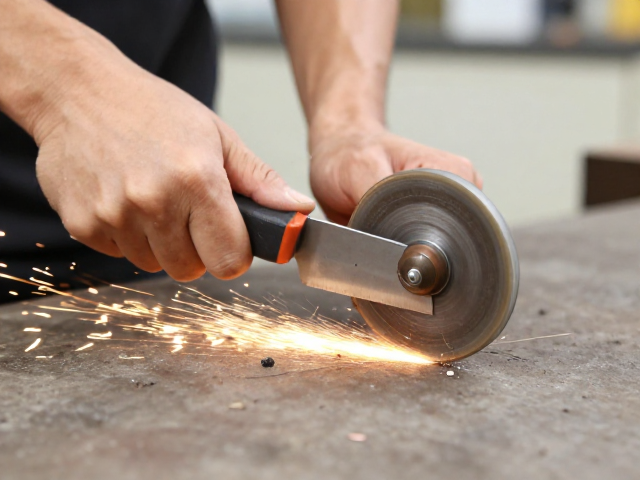
加工过程中的技巧与注意事项
锉削过程中,定期清理锉刀齿纹中的金属屑或木屑是保证切削效率的关键。可以使用专用的锉刀刷定期清理,避免屑屑堆积导致切削能力下降。对于金属加工,还可配合使用切削液以减少摩擦和发热,延长锉刀寿命。在加工精细部位时,应减小每次的切削量,采用轻锉的方式,逐步逼近目标尺寸,避免因用力过猛导致尺寸超差或表面损伤。
此外,加工后的工件表面需要进行必要的检查,使用直角尺或卡尺测量关键尺寸,确保符合设计要求。对于圆锉加工出的内弧面,可使用样板或专用量具检查其圆度和光洁度。通过不断的练习和,新手可以逐渐掌握圆锉的使用技巧,提高加工精度和效率。掌握这些基本要领,能够为后续更复杂的加工工艺打下坚实基础。