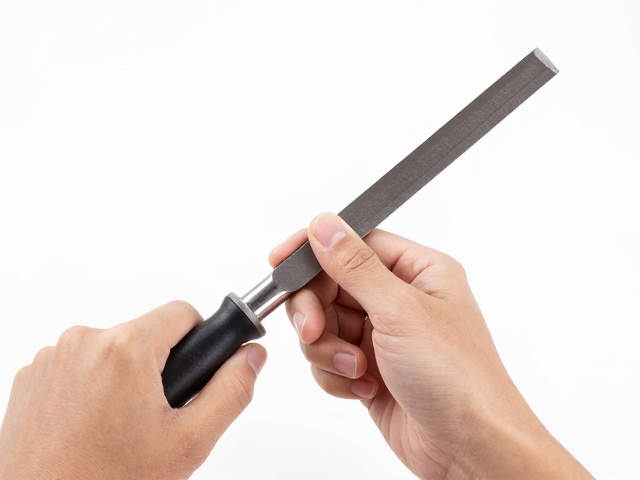
基础握持:拇指与虎口的力学支撑
正确的锉刀握持始于对工具本质的理解,它并非简单的抓握,而是通过手指与手掌构建稳定的杠杆支点。右手通常负责主要推力,拇指根部与手掌大鱼际部位紧贴锉刀尾部或柄端,形成稳固的三角支撑区。这种接触方式能有效分散前臂肌肉的压力,防止长时间作业导致的疲劳酸痛。食指自然弯曲,轻轻抵在锉刀侧面靠近锉齿的位置,用于感知切削阻力并微调角度,而非用力按压导致刀具滑动。
左手则承担着引导与平衡的关键角色,手掌根部轻触锉刀前端,拇指与其余四指呈半环绕状握住刀身。左手的力度需小于右手,主要起到导向作用,确保锉刀在前进过程中保持水平,避免因受力不均造成锉削面凹凸不平。双手配合时,重心应略微偏向右手,利用身体前倾产生的惯性带动锉刀向前,而非单纯依赖手臂肌肉收缩,这种整体发力模式能显著提升操作的稳定性与连贯性。
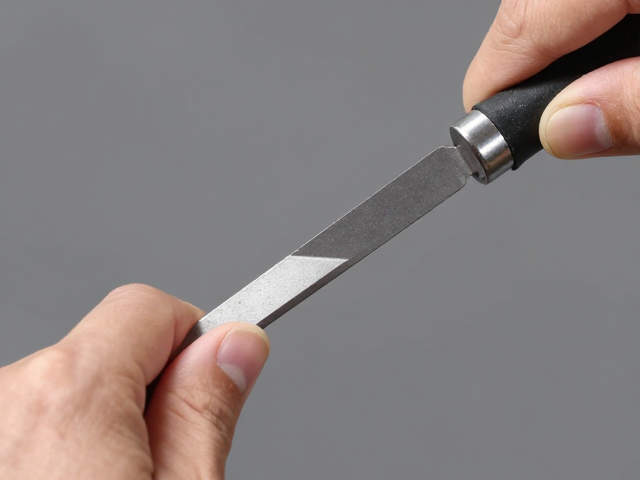
刃口角度:细薄刃口的切入与控制
细薄刃口的设计初衷在于提升局部精细打磨的效率,其核心在于切削角度的精确控制。对于常规平面锉削,锉刀应与工件表面保持近乎平行,倾角通常控制在10度至15度之间。这个微小的仰角能确保锉齿以最佳切入深度接触材料,过大的角度会导致锉刀跳动,过小的角度则会使锉背摩擦工件,降低切削效率并加速刀具磨损。观察锉刀与工件接触点的金属屑形态,若屑屑呈连续细条状,说明角度适宜;若呈粉末状或完全无屑,则需立即调整握持姿态。
在处理细薄刃口区域或狭窄槽位时,需进一步减小接触面积,仅利用锉刀中段或前段的刃口进行作业。此时,右手推力需更加均匀且轻柔,左手提供严密的垂直约束。细薄刃口的高刚性特性使其不易弯曲,因此对操作的平稳性要求极高。任何突然的加速或停顿都可能导致刃口崩缺或工件表面留下难看的划痕。通过手腕的微小转动配合手臂平移,可以实现对细微纹理的精准修饰,特别适用于模具抛光、精密零件去毛刺等对表面质量要求极高的场景。
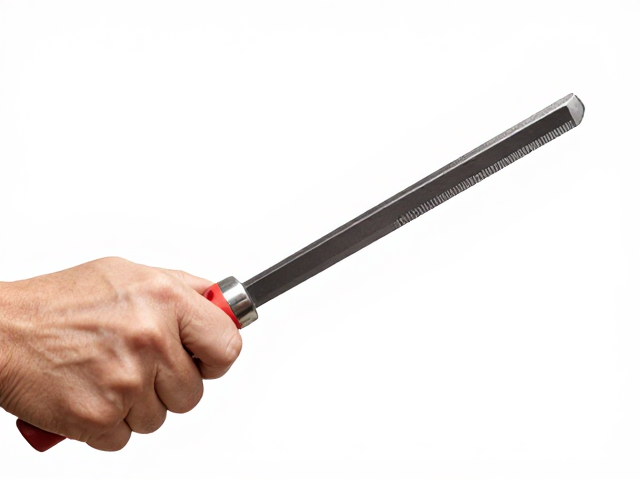
运刀轨迹:直线推进与节奏感
高效的打磨效率源于科学的运刀轨迹,核心原则是“直进直退”。向前推锉时,施加压力,利用锉刀的切削齿剥离材料;向后拉回时,完全不施加压力,轻轻抬起或保持极低的摩擦力,防止锉齿反向磨损。这种单向切削机制能延长锉刀使用寿命,并保证切削面的光洁度。运刀过程中,身体重心随锉刀前移而自然前倾,到达行程末端时,右手稍作停顿,左手配合收回,形成流畅的动作闭环。
节奏感是提升效率的隐形推手。初学者常因动作僵硬导致效率低下,实际上,稳定的频率比单纯的速度更重要。建议保持每秒20-30次的往复频率,这个区间能兼顾切削效率与操作稳定性。在遇到硬质材料时,可适当增加每次推锉的行程长度,利用长行程带来的惯性辅助切削;而在处理软质材料或精细修整阶段,则应缩短行程,增加往复次数,以控制切削深度,避免过度去除材料。通过练习形成肌肉记忆,使动作如钟表般精准规律,可显著减少无效劳动,提升整体作业效率。