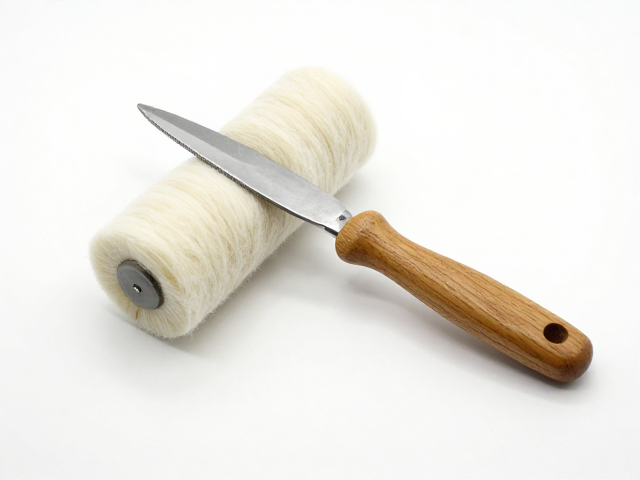
羊毛轮修光整形的核心逻辑与工具选择
羊毛轮修光并非简单的表面摩擦,而是通过纤维与工件表面的微观切削与抛光作用,消除细微划痕并提升光泽度。在实际操作中,羊毛轮的材质选择直接决定了修光的效率与最终效果。天然羊毛轮因其纤维结构松散、弹性好,能容纳更多的抛光膏,适合进行粗抛和细抛的过渡;而合成纤维羊毛轮则具有更好的耐磨性和一致性,常用于需要高均匀度的精密件处理。工位在启动前需检查轮体是否有松动或破损,确保安装牢固,避免高速旋转时发生甩脱事故。
抛光膏的配比与涂抹方式是影响修光质量的关键变量。传统的硬脂酸、氧化铬或氧化铝抛光膏需根据工件材质硬度进行匹配。对于不锈钢或铝合金等常见金属,通常选用中等硬度的氧化铝膏进行初步去痕,随后换用氧化铬膏进行镜面处理。涂抹时应遵循“少量多次”的原则,将抛光膏均匀附着在羊毛轮表面,避免堆积成块导致局部过热或划痕残留。若抛光膏过厚,羊毛轮无法有效接触工件表面,反而会因摩擦生热导致工件变形或涂层脱落。
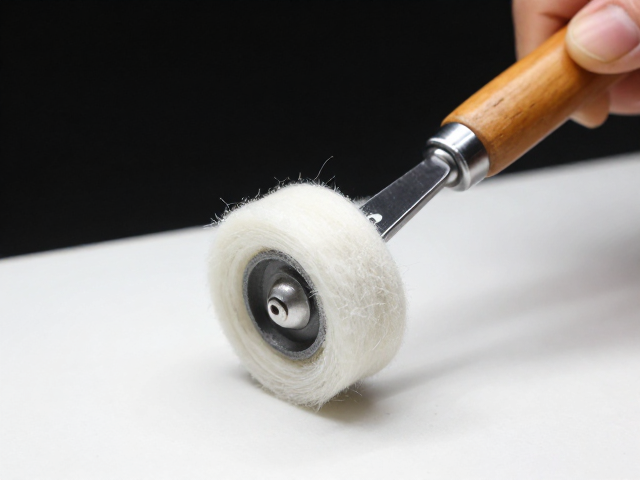
圆口刻刀在抛光前处理中的去痕应用
圆口刻刀在抛光流程中扮演着“预处理”的角色,主要用于消除打磨留下的深划痕、焊点或机械损伤。使用时,刻刀的弧度需与工件曲面保持贴合,通过手腕控制进给压力,以极小的接触面积对缺陷点进行局部修整。对于较深的划痕,需先用粗粒度砂纸或磨头初步平整,再使用圆口刻刀进行精细修平,确保缺陷区域与周围基材平滑过渡。操作过程中,刻刀与工件的角度应保持在15至30度之间,过大的角度会导致刻刀切入过深,形成新的凹陷。
刻刀的保养与刃口状态直接影响去痕的效果。钝化的刃口会产生挤压而非切削作用,导致工件表面出现拉丝或发白现象。每次使用前需检查刃口是否锋利,若发现卷边或缺口,应及时进行研磨修复。在实际应用中,圆口刻刀不适合大面积抛光,其核心价值在于对局部高难度区域的精准修复。通过刻刀处理过的区域,表面微观结构更为均匀,能显著提升后续羊毛轮抛光的效率和一致性,减少因缺陷残留导致的抛光死角。
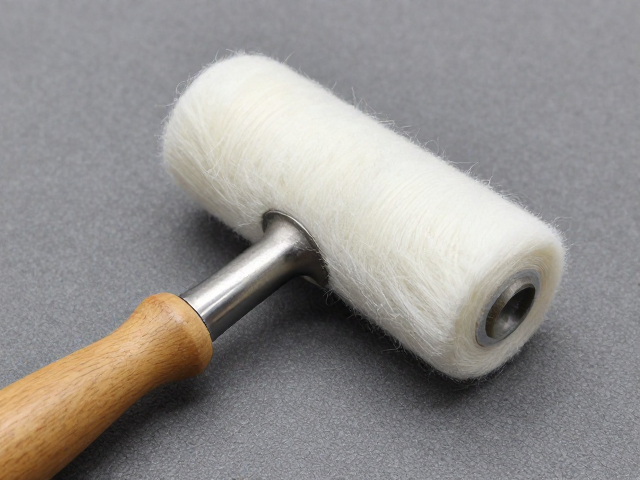
羊毛轮整形与保养对抛光效果的影响
羊毛轮在使用一段时间后,表面纤维会因抛光膏残留和磨损而变硬、堵塞,导致抛光能力下降。整形是恢复羊毛轮性能的重要步骤,通常使用整形刀或专用整形块,在低速旋转状态下对轮面进行切削,去除堵塞的纤维和旧抛光膏,使羊毛纤维重新张开并保持规定的形状。整形过程中需注意控制切削深度,避免过度切削导致轮体变薄或失去平衡。对于高精度要求的镜面抛光,整形后的轮面应呈现均匀的纹理,无凹凸不平现象。
保养方面,羊毛轮需存放在干燥、通风的环境中,避免受潮发霉或纤维粘连。长期闲置的羊毛轮在使用前应进行清洁和整形,确保其处于最佳工作状态。对于高频使用的工位,建议设置专用的整形工具区,并在每次交接班时检查轮体状态。通过规范的整形与保养流程,可延长羊毛轮的使用寿命,同时保证每一批次工件的抛光质量稳定。这种标准化的维护习惯,是提升整体生产效率和质量一致性的基础措施。
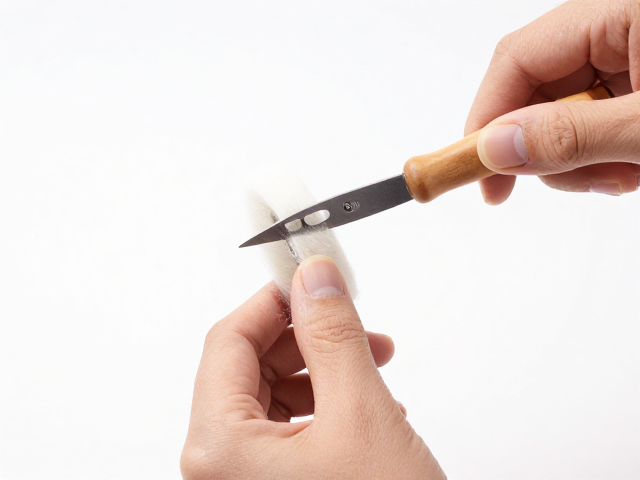
高效抛光去痕的操作手法与注意事项
抛光过程中的进给速度和控制力度是决定去痕效果的核心因素。过快的进给会导致抛光膏飞溅和工件表面过热,过慢则会降低效率并可能因压力不均产生波纹。操作者需保持手腕稳定,以匀速移动工件或抛光轮,确保每个区域受到的抛光作用一致。对于复杂曲面,需分段处理,先对平面区域进行整体抛光,再对边角和凹陷处进行局部精修。操作中应注意观察工件表面反光情况,当反光均匀且无明显划痕时,表明当前阶段抛光效果良好。
安全规范是抛光作业不可逾越的红线。操作人员必须佩戴防护眼镜、口罩和手套,防止抛光粉尘和飞溅物伤害。设备接地需良好,电缆无破损,严禁在潮湿环境下进行电气抛光作业。抛光区域应保持整洁,无杂物堆积,以免干扰操作或引发安全隐患。通过严格遵循操作规范和安全标准,可有效降低工伤风险,确保抛光作业的连续性和稳定性。