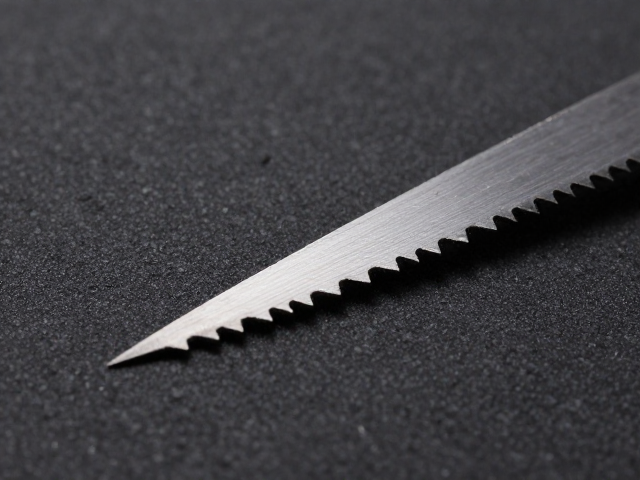
线锯刃口变钝的常见诱因
线锯在切割木材、金属或复合材料时,高频率的往复运动会导致锯齿尖端与工件表面产生剧烈摩擦。随着使用时间增加,锯齿顶部的碳化钨或硬质合金涂层会逐渐磨损,原本锋利的切削刃变得圆钝。这种物理层面的损耗不仅表现为切割速度下降,更会导致推进阻力显著增加。当阻力超过锯条本身的抗拉强度极限,尤其是在遇到木材节疤或内部硬物时,锯条极易发生扭曲甚至崩断。
此外,不当的操作习惯会加速刃口退化。过快的进给速度会让锯齿承受超出设计标准的剪切力,导致微观层面的崩缺。冷却不足也是关键因素,长时间连续工作产生的高温会改变金属晶格结构,使刃口材料变软。若未及时清理缠绕在锯齿间的木屑或金属屑,这些异物会像锉刀一样反向磨损刃口,形成恶性循环,最终导致锯条因疲劳而失效。
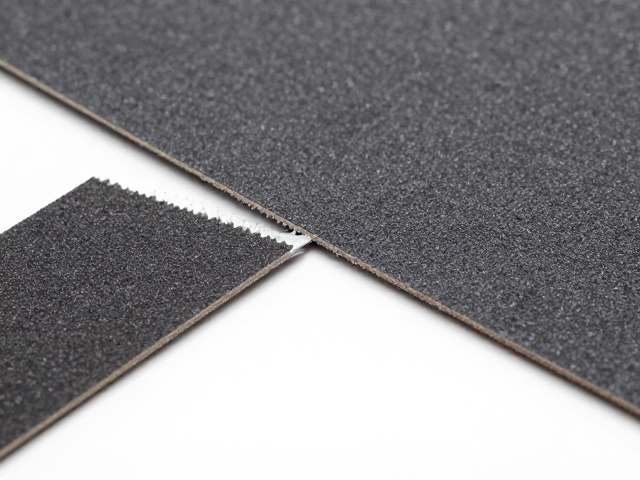
砂纸打磨修复的核心原理
利用砂纸修复线锯刃口,本质上是通过物理研磨重新构建锯齿的几何形状。高目数的砂纸(如400目至1000目)含有细微且均匀的磨料颗粒,能够精确去除刃口边缘的微小卷边和毛刺,而不损伤主体金属结构。这种方法不同于使用锉刀的大幅度切削,砂纸研磨更加温和可控,能保留锯齿原有的排屑槽深度,确保切割过程中的碎屑顺利排出,防止卡锯。
修复过程中,砂纸与锯齿的接触角度决定了刃口的锋利度恢复情况。通过保持砂纸与锯条平面呈特定夹角进行单向或双向推拉,可以重塑锯齿的切削锥角。这种精细的修整能够消除因崩缺形成的应力集中点,使受力分布更加均匀。经过适当打磨的刃口,其微观结构更加致密平滑,减少了切割时的摩擦系数,从而降低因过热或过载导致的断裂风险,显著延长锯条的有效工作周期。
实操步骤与砂纸选择指南
选择合适的砂纸是修复成功的关键。对于常规钢制线锯,推荐使用600目至800目的氧化铝或碳化硅砂纸;若处理硬质合金涂层锯条,需选用更细密的1000目及以上砂纸,以避免过度磨损涂层。操作时,将砂纸折叠成合适厚度,包裹在拇指与食指指尖,确保接触面平整无褶皱。将线锯固定在台钳或使用专用夹具固定,保持锯条紧绷,以便精确控制打磨角度。
打磨时,手指施加均匀且适中的压力,严格遵循锯齿的原始倾斜角度进行推拉动作。重点打磨锯齿顶部及前缘,每次打磨后需清理砂纸上的金属粉末,保持研磨面清洁。建议每打磨5-10次后,用手指轻触刃口(注意安全,避免割伤)或使用放大镜观察,检查卷边是否去除。切勿过度打磨,以免改变锯齿间距或削弱锯条整体强度。修复完成后,用软布擦拭锯条,去除残留磨屑,即可重新安装使用。