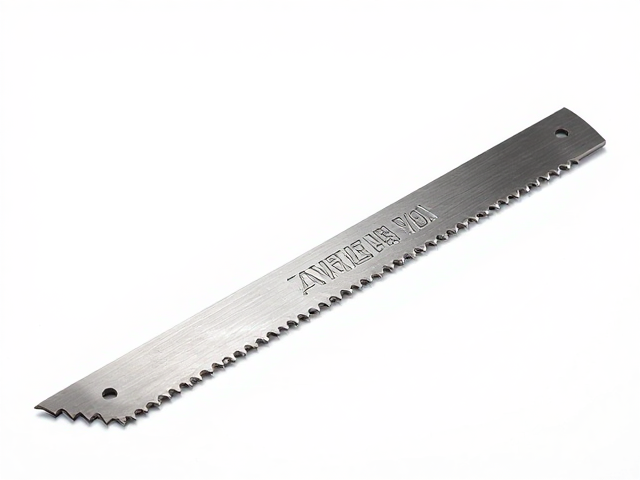
理解高浮雕逆刀锯条的核心结构与切削逻辑
高浮雕逆刀锯条的设计初衷是为了在硬质材料或复杂曲面中实现更细腻的排屑与更精准的线条控制,其核心差异在于齿形角度与刃口处理方式。与普通顺切锯条相比,逆刀锯条的齿尖方向与推进方向相反,这种逆向切削机制能有效减少材料崩边,特别是在处理木材纹理交错或石材等脆性材料时,能提供更平滑的切面。选购时需重点关注锯条的材质基底,目前市场上主流的高性能锯条多采用高碳合金钢或经过特殊热处理的双金属材质,这种结构能保证锯齿在高频往复运动中保持锋利度与韧性,避免断裂或卷刃现象。
齿距(TPI)的选择直接决定了雕刻的精细程度与切割效率,高浮雕作品通常涉及极深的刻痕与复杂的镂空,因此需要根据具体工件厚度与细节要求进行匹配。一般而言,TPI数值较高(如12-18 TPI)的锯条适合处理薄板材料或需要极高精细度的装饰性线条,而TPI较低(如6-10 TPI)的锯条则更适合去除大量材料或切割较厚的木料或软金属。在实际操作中,若追求极致的浮雕立体感,建议优先选择经过精密研磨的等齿距锯条,以确保每一刀切入的深度均匀,避免出现因齿距不均导致的刻痕深浅不一,影响最终成品的视觉层次。
材质选择与耐用性评估的关键指标
锯条的金属基材决定了其使用寿命与抗疲劳性能,高碳钢锯条硬度高但相对较脆,适合高精度但低强度的雕刻任务;而双金属锯条(通常为M42或M42高速钢与低碳钢复合)则在保持高硬度的同时提供了优异的韧性,更适合需要较大推力或处理硬木、硬塑料等材料的场景。在鉴别时,可观察锯条背部的金属色泽与厚度,优质锯条通常具有均匀的金属光泽,无明显的氧化斑点或杂质黑点,且背部加厚处理能有效防止锯条在受力弯曲时发生永久性变形。
刃口的处理方式是决定切割顺畅度的另一大要素,常见的有等齿距、波浪齿和变齿距三种。等齿距锯条切削力稳定,适合规则图案;波浪齿锯条在切割时会产生类似铣削的效果,排屑能力更强,适合处理粘性较大的材料如某些树脂或软木;变齿距锯条则通过交替变化的齿距来减少振动,提高切割的平稳性。对于高浮雕创作,变齿距锯条往往能提供更好的手感反馈,减少操作时的跳刀现象。此外,还需注意锯条表面的涂层情况,部分高端锯条会经过防腐蚀涂层处理,这能显著延长锯条在潮湿环境或接触油性材料时的寿命,保持切削面的清洁与锋利。
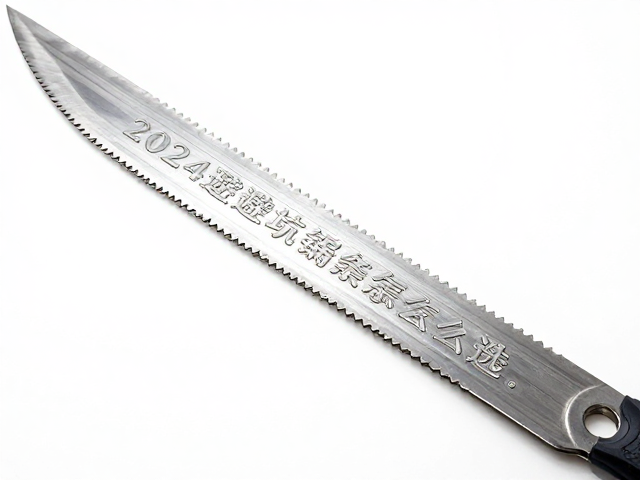
适配设备与操作手法的匹配性分析
不同型号的雕刻机或线锯机在夹持方式、行程长度及往复频率上存在差异,选购锯条时必须确认其规格与设备参数完全匹配。标准的高浮雕锯条通常采用端孔式或侧孔式夹持,需核对设备夹具的尺寸与形状,避免因夹持不稳导致锯条偏斜或断裂。对于微型雕刻机,需选用直径较小、厚度较薄的专用锯条,以应对小半径曲线的切割需求;而对于大型台式线锯,则应选用宽度较大、刚性更好的锯条,以确保在切割大面积浮雕背景时的稳定性。
操作手法对锯条性能的发挥有着决定性影响,逆刀锯条虽然切削效率高,但对进刀力度和角度控制要求较高。在使用时,应保持锯条与工件表面垂直,避免倾斜导致锯齿单侧磨损过快或发生卡滞。对于高浮雕中的深雕环节,建议采用“浅切多次”的策略,即每次切入深度控制在1-2毫米,通过多次叠加刻痕来构建立体层次,而非试图一刀切到底。这种手法能减少锯条受力过大而折断的风险,同时能更好地控制雕刻线条的流畅度。此外,保持工作环境清洁,及时清理木屑或粉尘,能防止杂质堆积在锯齿间影响切削效率,延长锯条的有效使用周期。
常见误区与长期维护建议
许多初学者常误以为锯条越硬越好,实际上过高的硬度会导致锯条在遇到硬节或杂质时极易崩齿,反而降低了整体性能。正确的思路是根据材料特性选择硬度与韧性平衡的锯条,例如切割硬木时应选用韧性较好的双金属锯条,而切割亚克力或软金属时则可选用高碳钢锯条。此外,不要忽视锯条的存放环境,潮湿、高温或阳光直射都会加速金属氧化和涂层老化,建议使用专用的密封盒或防锈纸包裹锯条,并存放在干燥通风处,以维持其物理性能。
日常维护中,定期清洁锯条是保持其切割性能的关键步骤。使用细软毛刷或压缩空气清理齿缝间的残留物,必要时可使用专用清洁剂去除油污和树脂附着,但应避免使用强酸强碱溶剂,以免腐蚀金属表面或破坏防护涂层。对于轻微钝化的锯条,部分用户会选择使用专用磨刀石进行手工修整,但此操作需具备较高技巧,否则易破坏锯条原有的几何角度,建议优先通过更换新锯条来保证雕刻质量。记录不同品牌、型号锯条在各类材料上的表现数据,建立个人的素材库,有助于在未来的创作中快速筛选出行表现稳定的锯条,提升工作效率。